>



客户类型
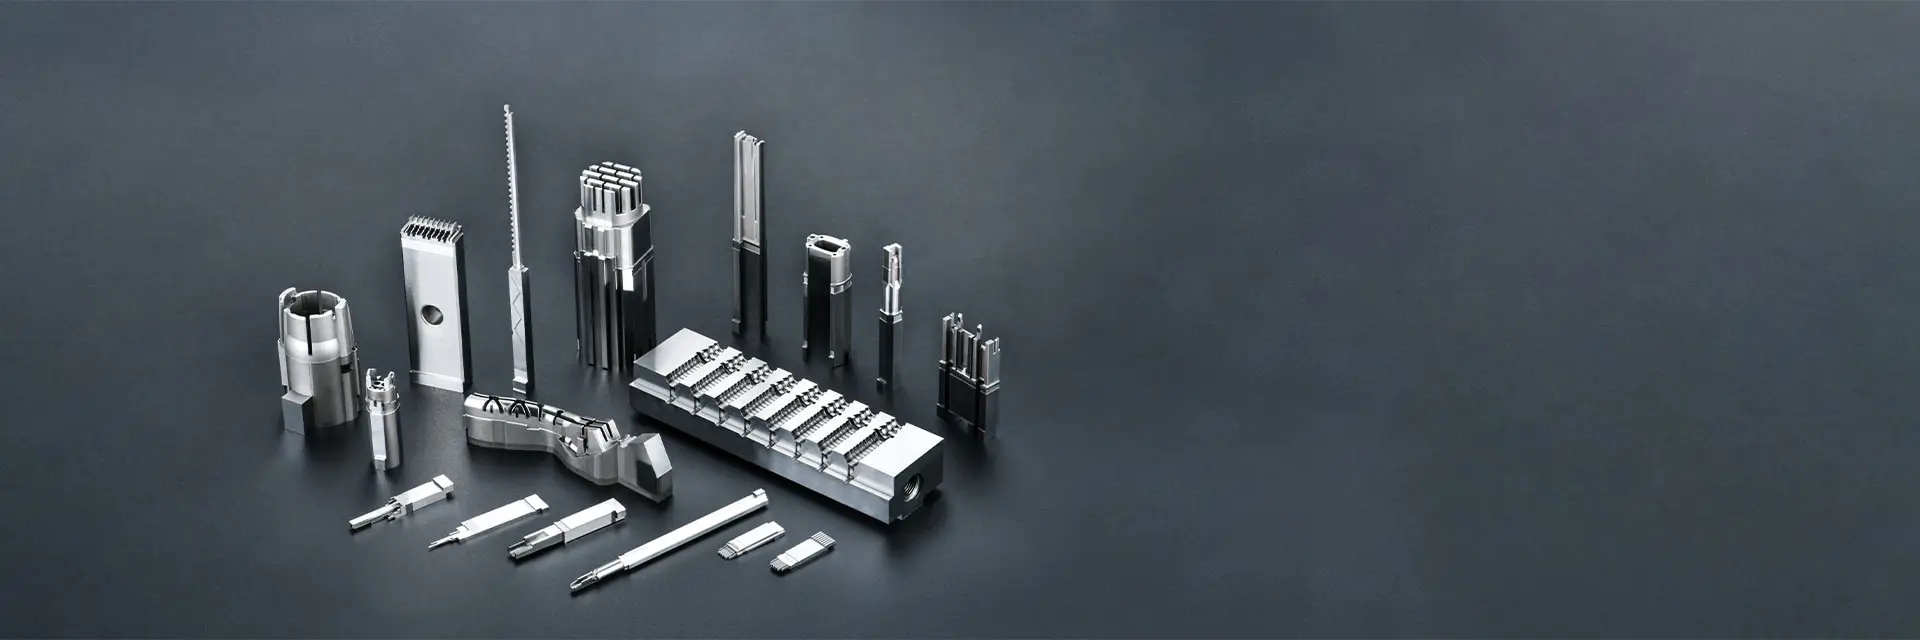
国内外中高端模具制造商及各类精密标准件定期采购商,对硬质合金回转体零件有持续性需求。
痛点
尺寸精度控制
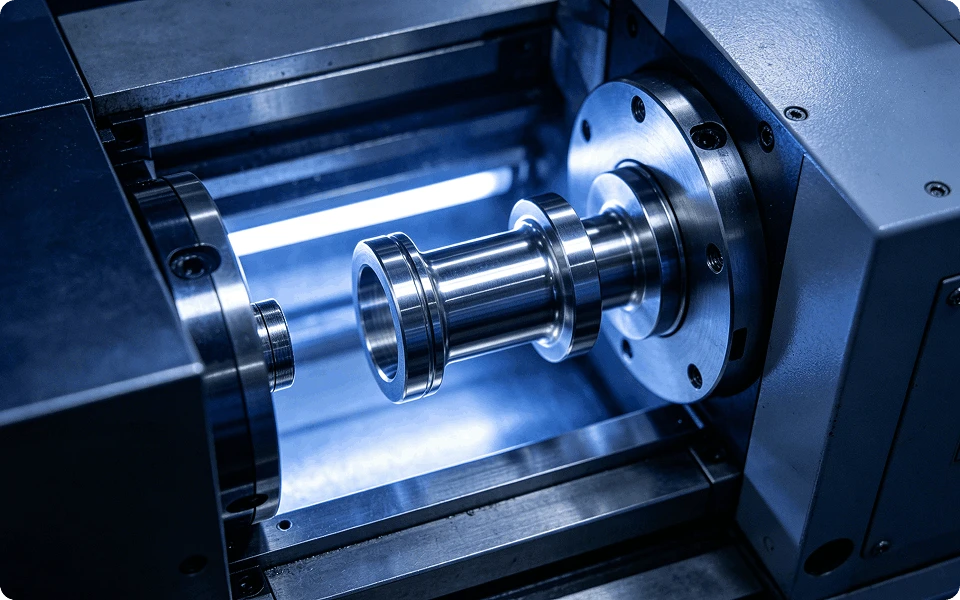
钨钢(硬质合金)圆件在传统外圆磨削中,因砂轮选型不当或进给参数偏差,尺寸极易超出公差(NG),无法稳定达到±0.002mm。
痛点1
表面损伤风险
高硬度钨钢(HRA 89–92)极为脆弱,工装夹具接触面若未做专门处理,极轻微的相对滑动即会在工件表面产生划痕与擦伤,导致外观缺陷报废。
痛点2
检测效率难题
细长钨钢型芯、冲针的轮廓度与孔位置度依靠手工量具检测效率低、误差大,无法支撑100%全检需求。
痛点3
解决方案1
分级精密整形工艺:
采用两段精密外圆磨削 (Cylindrical Grinding) 工序,粗磨预留0.005mm余量释放应力,精磨使用超细粒度树脂结合剂金刚石砂轮,配以微量进给,可靠地将尺寸精度锁定在 ±0.002mm 以内,圆度 ≤ 0.001mm。
解决方案2
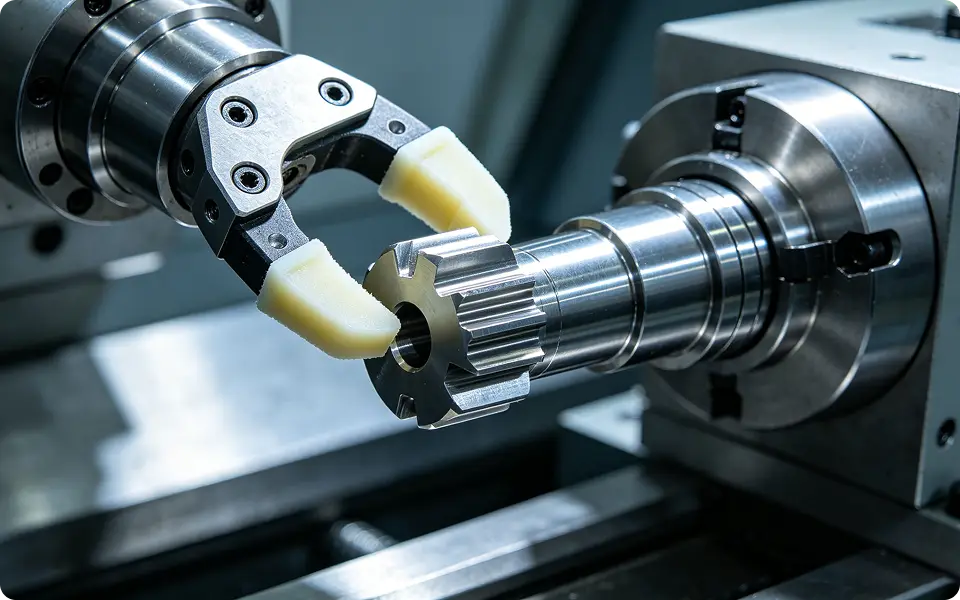
无痕夹持与防护技术:
所有与钨钢工件接触的工装表面,均采用类金刚石涂层 (DLC) 或超硬聚氨酯衬垫处理,彻底消除夹持滑擦痕迹,确保精密表面零损伤。
解决方案3
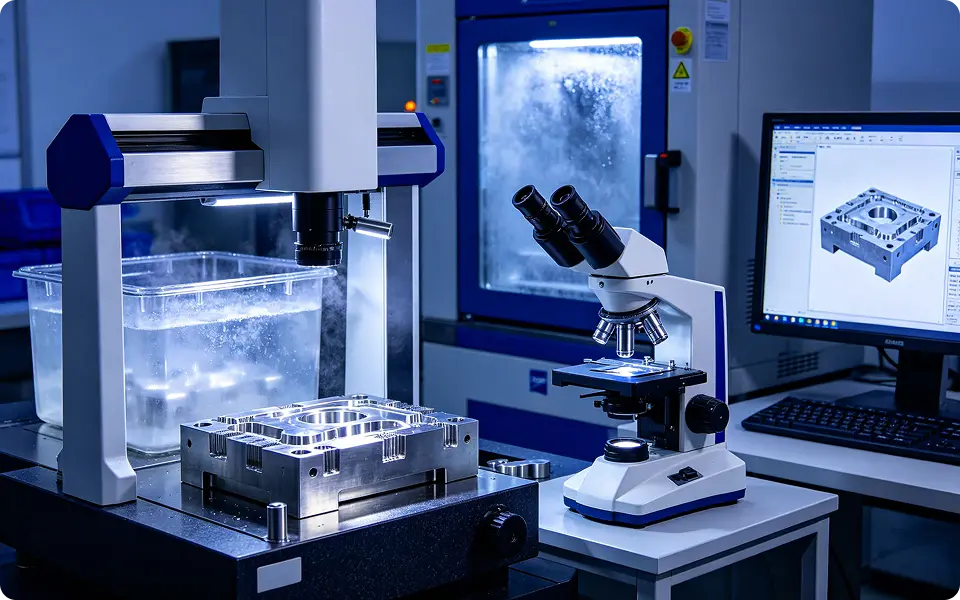
专用检具与100%全检:
根据零件外形定制专用轮廓比对检具和孔位置度功能检具,结合影像测量系统进行100%全检,单件检测时间缩短50%,实现尺寸精准拦截。
结果/成果
钨钢圆件交付合格率由改善前的95%提升至99.8%,客户端进料检验月投诉次数降为零。
交付率99.8%
零件表面粗糙度稳定于 Ra ≤ 0.1μm,外观无任何可视缺陷。
Ra≤0.1超镜面
客户将所有超高精度钨钢回转体零件需求转为独家采购,年度订单额同比增长120%。
订单增长120%
能力体现

硬质合金全工艺链整合:
具备从粉末冶金毛坯采购评估、精密磨削到最终全检的全套独立加工能力。

超高精度尺寸控制:
掌握针对硬质合金特性的砂轮选型、修整与微量进给磨削参数体系,可实现±0.001mm级精度量产。

完善的无损伤加工规范:
开发了从夹具、切削液到周转包装的全流程硬脆材料无痕防护标准。

100%全检与高效工装设计:
可针对不同钨钢圆件快速设计专用检具,实现快速、可靠的批量全检,确保零不良流出。