>


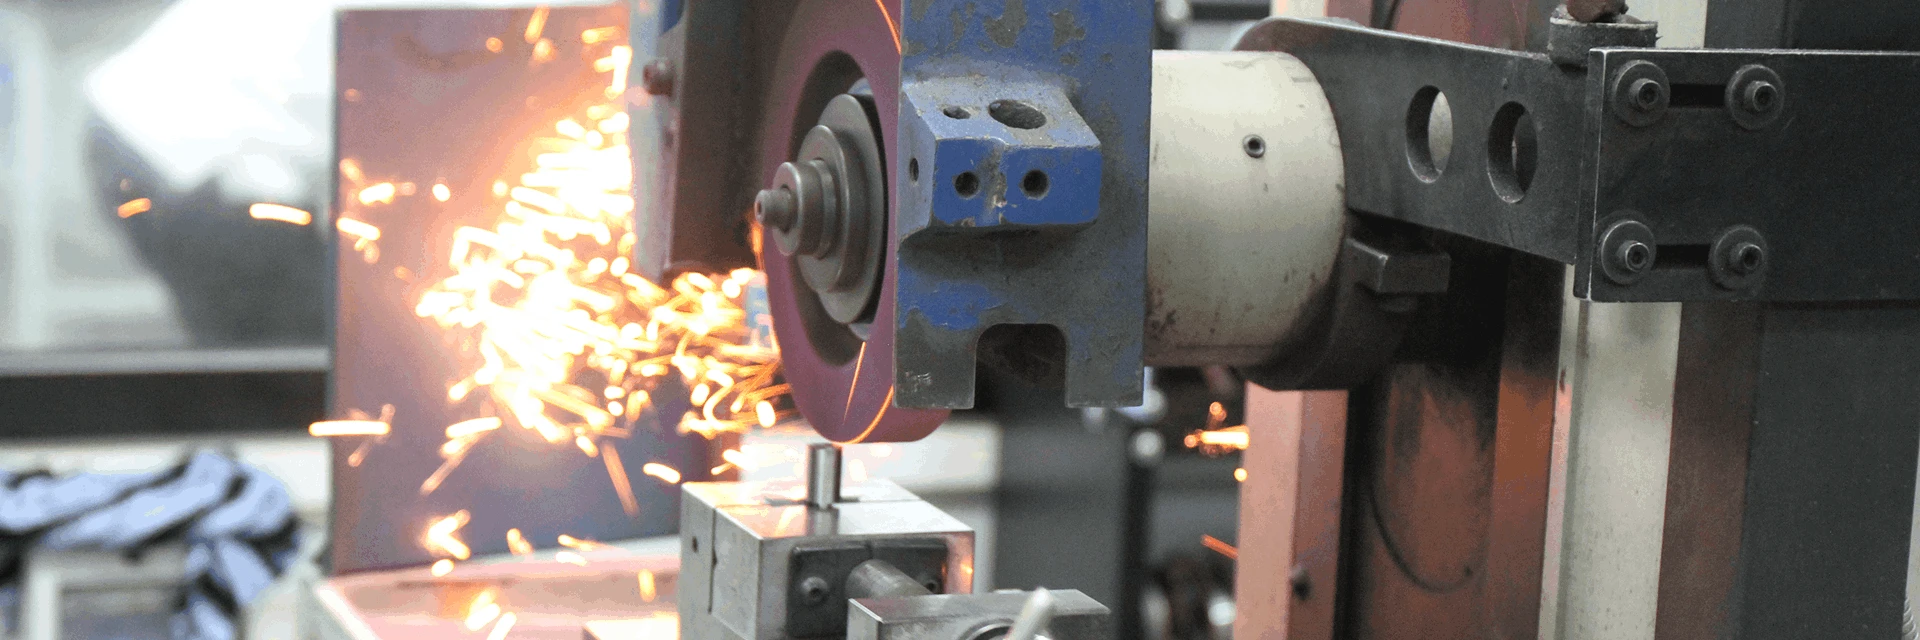
卓越的工艺,全方位选择:具备车削、铣削、研磨及PG加工的全面加工能力。从微米级PG曲线磨削到复杂的数控车削,我们提供一站式精密模具和零部件制造,并获得ISO认证品质保障。
卓越的工艺,全方位选择:具备车削、铣削、研磨及PG加工的全面加工能力。从微米级PG曲线磨削到复杂的数控车削,我们提供一站式精密模具和零部件制造,并获得ISO认证品质保障。
为什么选择宜泽模具?

一站式超精密制造
从粗加工到微米级PG轮廓磨削,我们消除了协调多家供应商所带来的供应链摩擦。所有核心销、模具镶件和模具板均均在同一套严格的质量管理体系下制造

先进设备,精度可量
我们不仅宣称精度,更以实际行动证明。我们的工厂配备了三菱、Sodick放电加工机以及高速数控加工中心。每个关键尺寸均通过三坐标测量机(CMM)检测报告进行验证。
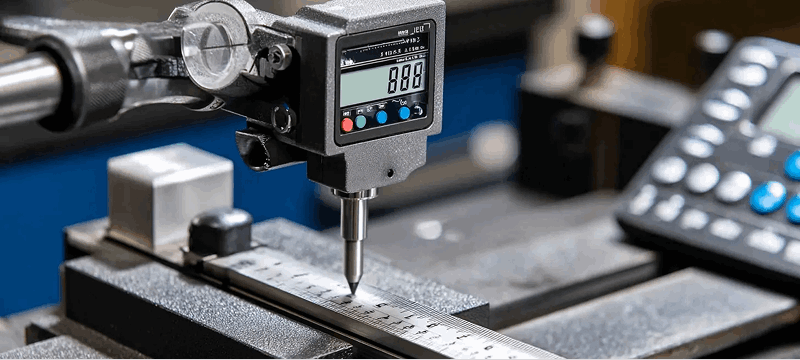

高硬度材料、放电加工、复杂轮廓
加工淬火工具钢(HRC 58-62)和硬质合金是我们的日常工作。无论是通过电火花沉孔加工形成的锐利棱角,还是通过平面磨削加工出的复杂轮廓,我们都能实现那些被他人视为难题的加工要求。

实时通信,视频确认
我们的项目工程师会提供实时的更新信息以及关键设置的录像确认。弥合时区差异,醒来时就能看到进度报告。
生产实力
通过让我们的工程师参与您的项目的早期阶段,我们的经验将会为你所用,在最短的时间内将您的想法变为现实。
我们通过提供给客人我们在配件设计的建议,节约了我们客人在开发期内的无数的时间和金钱,并由此提高了我们零件加工的总体水平。
-
数控车削
- 铣削
- 平面磨削
- 圆形磨削
- PG/光学研磨
- 线割
- 放电
- CNC加工
数控车削
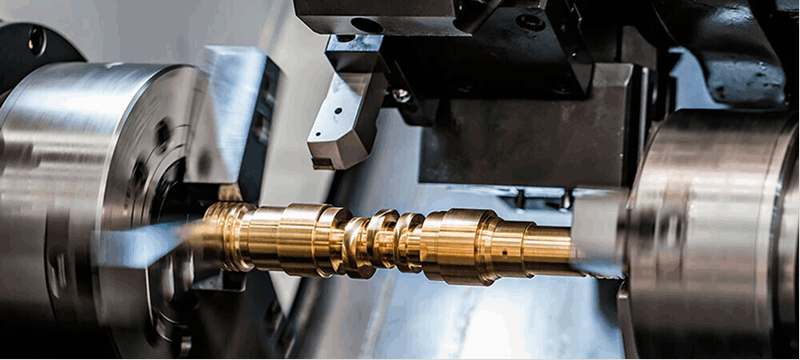
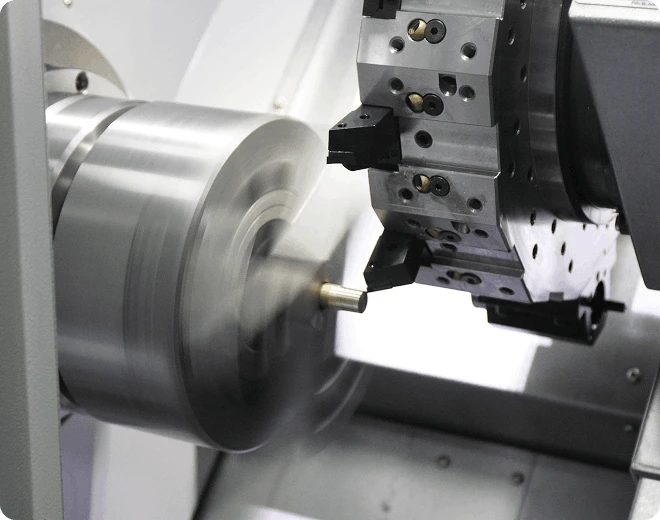
我们的 数控车削部门专精于生产高精度的圆柱形模具组件,包括芯销、顶杆套、导柱和衬套。我们利用配备活刀具功能的先进 C数控车床,实现了卓越的同心度以及直径公差控制,精度可达±0.005毫米。无论是使用硬化工具钢还是非铁金属合金,我们的自动化料条输送系统都能确保从原型件到全规模生产过程中的质量与表面光洁度保持一致。复杂的轮廓、凹槽和螺纹加工可在单一设置下完成,从而减少操作错误,并最大限度地提高生产效率,满足您对关键模具底座和模具组件的严格要求。
- 高刚性走心/走刀车削
- 一次装夹完成车、铣、钻
- 同心度可达±0.002mm
- 胜任微小精密轴类零件
铣削
从复杂的3D模具型腔到带有精密凹槽和定位销孔的平面模板,我们的数控铣削能力为高品质的注塑和冲压模具奠定了基础。我们配备高速加工中心和先进的CAM软件,在高效去除材料的同时保持严格的几何公差。我们的三轴和四轴铣削工艺非常适合在从P20到硬化H13钢等各种材料中创建复杂的型芯和型腔几何形状、滑动特征和冷却通道。我们的铣削服务注重表面完整性和锐边清晰度,从而减少了大量钳工操作和二次精加工的需求。
- 三维空腔铣削
- 三轴加工
- 高速加工
- 多种钢材加工
- 收尾较少
平面磨削
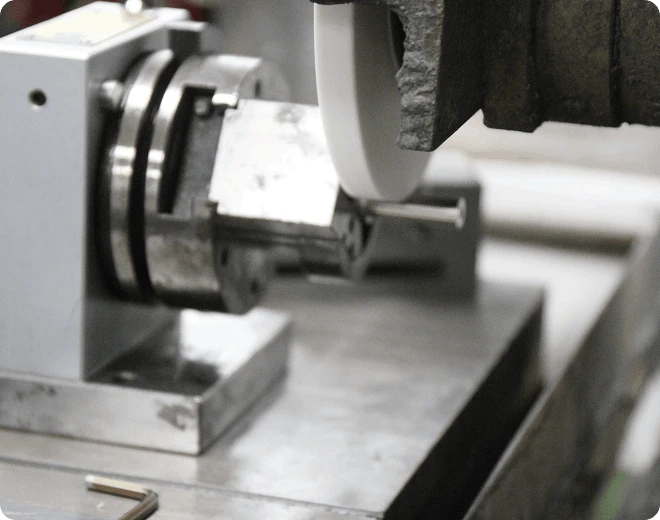
在模具制作中,平面度和平行度至关重要。我们的表面磨削部门为所有关键的分型线、滑板和垫片表面提供镜面般的抛光效果和微米级精度。利用大容量精密磨床,我们通常能实现0.002毫米以内的平面度控制,表面粗糙度低至Ra 0.2微米。这确保了注塑模具的完美密封和冲压模具的精确闭合高度控制。我们的工艺控制消除了磨削烧伤和微裂纹,保持了工具钢基体的完整性,从而延长模具寿命,并确保在高压紧压力下的性能可靠。
- 微米级平整度
- 镜面磨削
- Ra 0.2微米表面处理
- 没有磨擦、烧伤和裂纹
- 完美模具密封
圆形磨削
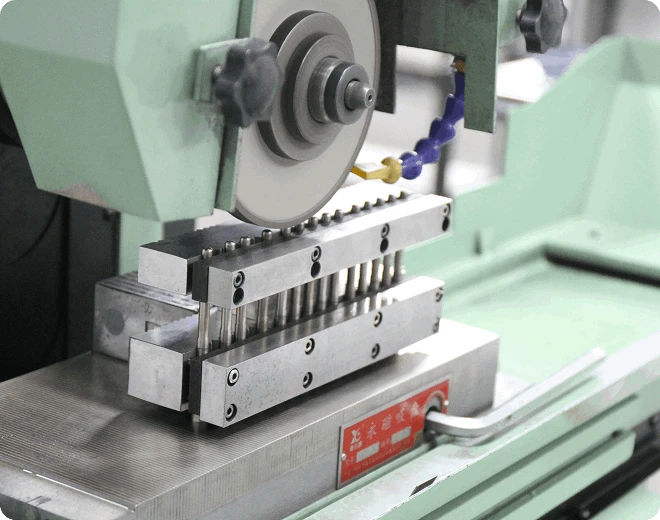
对于需要亚微米级圆度和精确直径的模具部件——如顶针、导针和芯针——我们的外圆磨削服务至关重要。我们通过极其精确地控制工件旋转和砂轮进给,实现了精确的直径公差和超光滑的表面光洁度。这一工艺对于确保部件在衬套配合中能够轻松滑动,而不会发生卡滞或飞边穿透至关重要。我们的磨床能够加工镀硬铬表面和整体硬质合金轴,提供持久、高循环的注塑和冲压模具操作所需的同心度。
- 精密冲子成型研磨
- 加工冲头、顶针直径公差±0.001mm
- 同心度0.002mm以内
- 满足模具配件严苛要求
PG/光学研磨
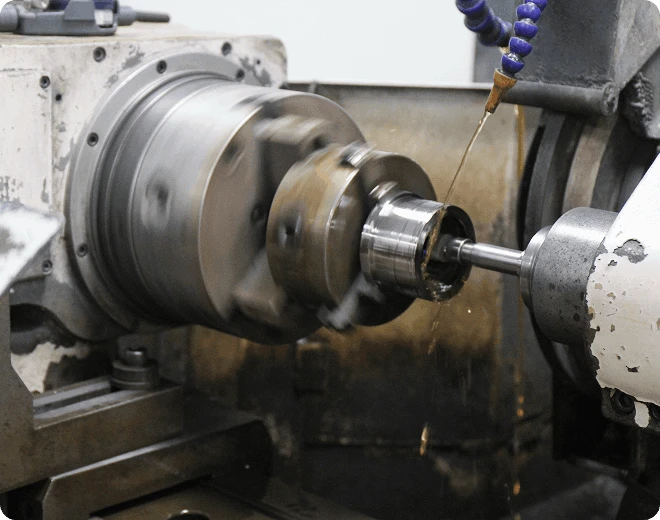
光学研磨(PG)是我们生产超精密、不规则形状冲头和模具插件的旗舰技术。我们熟练的技术人员使用50倍光学投影屏幕,直接根据二维CAD数据的DXF图纸,以无与伦比的精度追踪和磨削复杂的轮廓。这种低应力加工方法非常适合碳化钨和高速钢部件,消除了电火花线切割加工中的热影响区问题。我们的轮廓公差保持在±0.002毫米,并实现了锋利、无毛刺的切割边缘,从而最大限度地延长了冲头的使用寿命,并提高了高精度连接器、引线框架和集成电路封装模具的冲压质量。
- 镜面级平面与内外圆研磨
- 尺寸公差达±0.002mm
- 表面粗糙度Ra≤0.02μm
- 实现高硬度材料完美光洁度
线割
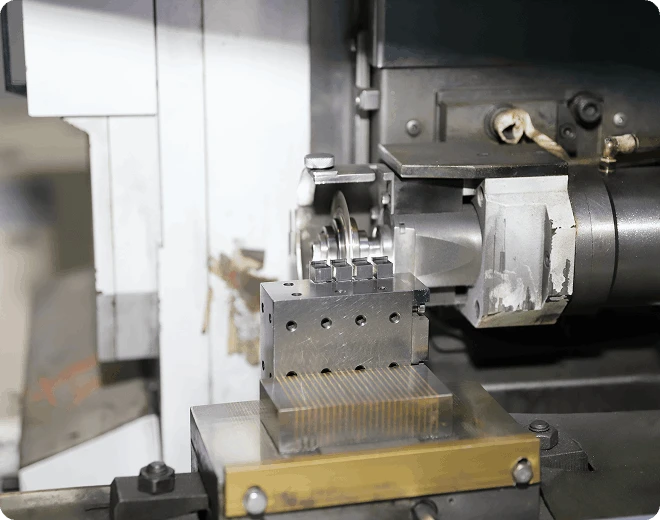
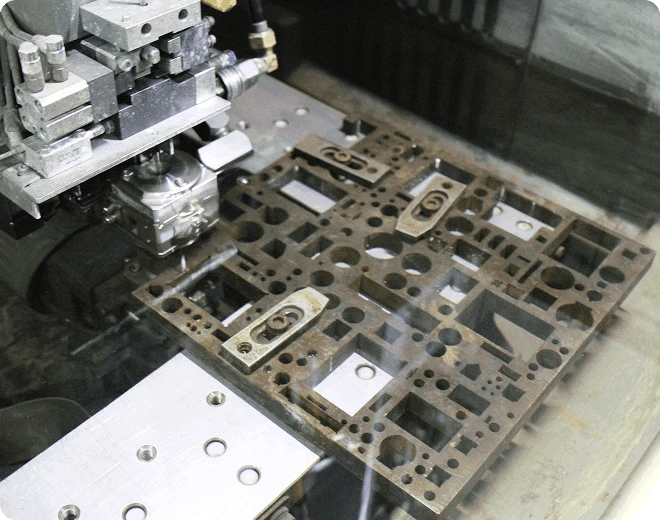
当模具设计需要复杂的通腔、锐利的内角或极其精确的精细芯销孔时,电火花线切割机是最佳解决方案。我们的定位精度保持在±0.002毫米以内,并提供可直接用于组装的卓越表面光洁度。无论是多腔模板还是复杂的脱模嵌件,我们的电火花线切割能力都能确保完美对齐和无缝脱模系统性能。
- 慢走丝线切割
- ±0.002毫米定位精度
- 最佳表面粗糙度Ra≤0.2μm
- 多腔加工切割精度±0.002mm
- 细至0.05mm窄缝与锥度零件精准成形
放电
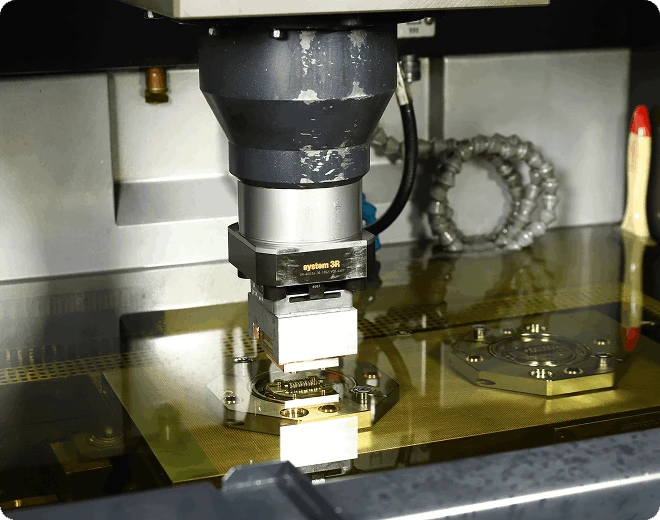
对于旋转刀具无法触及的模具特征——深而窄的筋条、锐利的内角(0.1毫米或更小)以及复杂的纹理表面——我们的数控电火花成型部门提供了完美的解决方案。我们利用内部精确加工的石墨和铜电极,通过受控的电火花来腐蚀淬火钢腔体。这一工艺能够创建复杂的模具细节,且不会产生刀具偏斜或颤痕。凭借多轴轨道能力,我们实现了均匀的火花间隙和卓越的表面均匀性,使其成为高精度塑料注塑模具和压铸模具不可或缺的一部分。
- 采用日本进口沙迪克和三菱先进放电机
- 精准蚀刻复杂异形腔槽
- 尺寸公差达±0.002mm
- 深窄槽与尖角特征一次成型
CNC加工
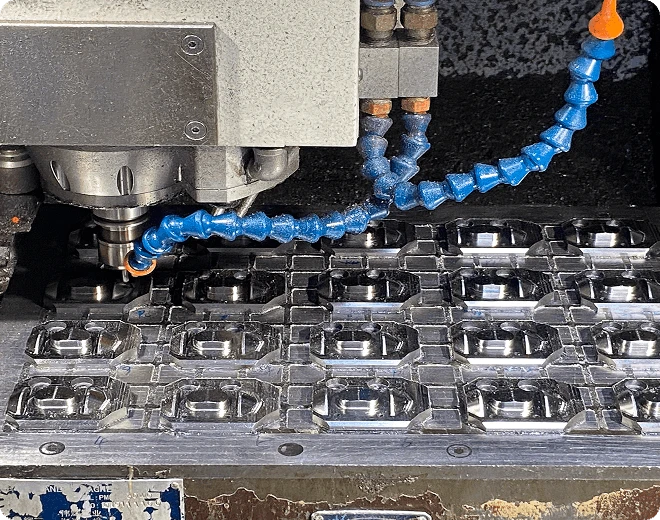
CNC加工,即利用计算机控制的数字单元进行自动化加工。它适用于加工复杂模具部件表面,具有稳定的加工质量、高精度和高重复性等优势。宜泽模具的CNC实现三轴联动加工,定位精度达±0.002毫米,配备高速主轴和刚性刀库,实现复杂三维轮廓的高速高精度铣削。
- 三轴联动加工
- 定位精度±0.002mm
- 高转速主轴与刚性刀库
- 复杂三维轮廓高速高精铣削
数控车削
我们的 数控车削部门专精于生产高精度的圆柱形模具组件,包括芯销、顶杆套、导柱和衬套。我们利用配备活刀具功能的先进 C数控车床,实现了卓越的同心度以及直径公差控制,精度可达±0.005毫米。无论是使用硬化工具钢还是非铁金属合金,我们的自动化料条输送系统都能确保从原型件到全规模生产过程中的质量与表面光洁度保持一致。复杂的轮廓、凹槽和螺纹加工可在单一设置下完成,从而减少操作错误,并最大限度地提高生产效率,满足您对关键模具底座和模具组件的严格要求。
- 高刚性走心/走刀车削
- 一次装夹完成车、铣、钻
- 同心度可达±0.002mm
- 胜任微小精密轴类零件
铣削
从复杂的3D模具型腔到带有精密凹槽和定位销孔的平面模板,我们的数控铣削能力为高品质的注塑和冲压模具奠定了基础。我们配备高速加工中心和先进的CAM软件,在高效去除材料的同时保持严格的几何公差。我们的三轴和四轴铣削工艺非常适合在从P20到硬化H13钢等各种材料中创建复杂的型芯和型腔几何形状、滑动特征和冷却通道。我们的铣削服务注重表面完整性和锐边清晰度,从而减少了大量钳工操作和二次精加工的需求。
- 三维空腔铣削
- 三轴加工
- 高速加工
- 多种钢材加工
- 收尾较少
平面磨削
在模具制作中,平面度和平行度至关重要。我们的表面磨削部门为所有关键的分型线、滑板和垫片表面提供镜面般的抛光效果和微米级精度。利用大容量精密磨床,我们通常能实现0.002毫米以内的平面度控制,表面粗糙度低至Ra 0.2微米。这确保了注塑模具的完美密封和冲压模具的精确闭合高度控制。我们的工艺控制消除了磨削烧伤和微裂纹,保持了工具钢基体的完整性,从而延长模具寿命,并确保在高压紧压力下的性能可靠。
- 微米级平整度
- 镜面磨削
- Ra 0.2微米表面处理
- 没有磨擦、烧伤和裂纹
- 完美模具密封
圆形磨削
对于需要亚微米级圆度和精确直径的模具部件——如顶针、导针和芯针——我们的外圆磨削服务至关重要。我们通过极其精确地控制工件旋转和砂轮进给,实现了精确的直径公差和超光滑的表面光洁度。这一工艺对于确保部件在衬套配合中能够轻松滑动,而不会发生卡滞或飞边穿透至关重要。我们的磨床能够加工镀硬铬表面和整体硬质合金轴,提供持久、高循环的注塑和冲压模具操作所需的同心度。
- 精密冲子成型研磨
- 加工冲头、顶针直径公差±0.001mm
- 同心度0.002mm以内
- 满足模具配件严苛要求
PG/光学研磨
光学研磨(PG)是我们生产超精密、不规则形状冲头和模具插件的旗舰技术。我们熟练的技术人员使用50倍光学投影屏幕,直接根据二维CAD数据的DXF图纸,以无与伦比的精度追踪和磨削复杂的轮廓。这种低应力加工方法非常适合碳化钨和高速钢部件,消除了电火花线切割加工中的热影响区问题。我们的轮廓公差保持在±0.002毫米,并实现了锋利、无毛刺的切割边缘,从而最大限度地延长了冲头的使用寿命,并提高了高精度连接器、引线框架和集成电路封装模具的冲压质量。
- 镜面级平面与内外圆研磨
- 尺寸公差达±0.002mm
- 表面粗糙度Ra≤0.02μm
- 实现高硬度材料完美光洁度
线割
当模具设计需要复杂的通腔、锐利的内角或极其精确的精细芯销孔时,电火花线切割机是最佳解决方案。我们的定位精度保持在±0.002毫米以内,并提供可直接用于组装的卓越表面光洁度。无论是多腔模板还是复杂的脱模嵌件,我们的电火花线切割能力都能确保完美对齐和无缝脱模系统性能。
- 慢走丝线切割
- ±0.002毫米定位精度
- 最佳表面粗糙度Ra≤0.2μm
- 多腔加工切割精度±0.002mm
- 细至0.05mm窄缝与锥度零件精准成形
放电
对于旋转刀具无法触及的模具特征——深而窄的筋条、锐利的内角(0.1毫米或更小)以及复杂的纹理表面——我们的数控电火花成型部门提供了完美的解决方案。我们利用内部精确加工的石墨和铜电极,通过受控的电火花来腐蚀淬火钢腔体。这一工艺能够创建复杂的模具细节,且不会产生刀具偏斜或颤痕。凭借多轴轨道能力,我们实现了均匀的火花间隙和卓越的表面均匀性,使其成为高精度塑料注塑模具和压铸模具不可或缺的一部分。
- 采用日本进口沙迪克和三菱先进放电机
- 精准蚀刻复杂异形腔槽
- 尺寸公差达±0.002mm
- 深窄槽与尖角特征一次成型
CNC加工
CNC加工,即利用计算机控制的数字单元进行自动化加工。它适用于加工复杂模具部件表面,具有稳定的加工质量、高精度和高重复性等优势。宜泽模具的CNC实现三轴联动加工,定位精度达±0.002毫米,配备高速主轴和刚性刀库,实现复杂三维轮廓的高速高精度铣削。
- 三轴联动加工
- 定位精度±0.002mm
- 高转速主轴与刚性刀库
- 复杂三维轮廓高速高精铣削
常见问题
你们的精密模具零件能做到多高的公差?


为什么我的模具零件应该选择PG而不是慢走丝线割?
你们能加工工具钢和钨钢吗?最高硬度能到多少?
你们提供模具配件的快速打样或小批量订单吗?
你们工厂有ISO认证吗?如何保证每批产品的质量?