>


不锈钢精密零件:不锈钢加工完整指南
By Yize Precision
11 月 02, 2026
引言
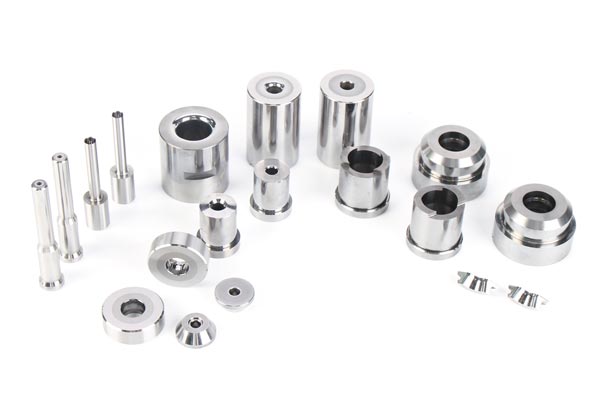
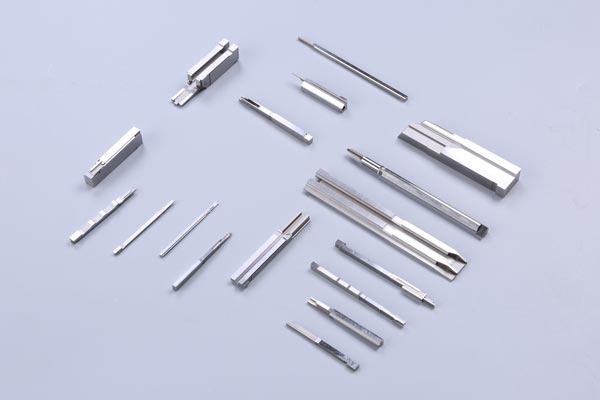
不锈钢精密零件几乎存在于所有必须在严苛条件下可靠运行的关键系统之中 —— 从手术器械、半导体设备到光通信模块、食品加工线和化工厂。在这些零部件的背后,是现代工业中最重要的制造能力之一:不锈钢加工(Stainless Steel Machining)。当执行得当时,不锈钢加工能够制造出兼具耐腐蚀性、机械强度与严苛尺寸公差要求的零件,足以胜任关键任务应用。本指南将介绍不锈钢加工的具体内容、如何选择合适的材料牌号、如何攻克其公认的技术难点,以及选择加工合作伙伴时应注意什么。
什么是不锈钢加工?
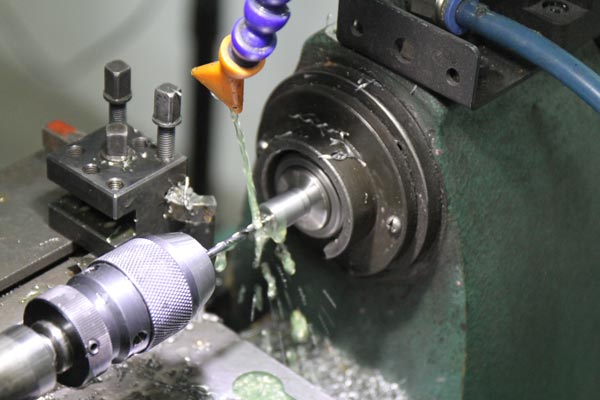
不锈钢加工是指通过切削、磨削或放电方式从不锈钢工件上去除多余材料,从而制造出具有规定尺寸、表面光洁度和几何形状的零部件的工艺过程。常见工序包括 CNC 铣削、CNC 车削、钻孔、攻丝、线切割(EDM)和精密磨削。
不锈钢加工与其他金属加工的最大区别在于材料本身。不锈钢合金中含有铬,铬会形成一层钝化氧化膜,赋予金属耐腐蚀性能。但正是这种化学特性,也使该材料比碳钢或铝更坚韧、导热性更差、更易产生加工硬化 —— 这意味着不锈钢加工必须经过更精心的规划和更严格的控制。
不锈钢加工为何对精密零件至关重要
耐腐蚀性。 加工后的不锈钢零件能抵抗锈蚀、点蚀和化学侵蚀,是医疗、海洋、食品和制药环境的默认首选。
强度与耐用性。 不锈钢零件在负载、压力、振动和反复灭菌循环下仍能保持机械完整性。
生物相容性。 多种牌号广泛用于外科和植入式器械,对人体安全且易于清洁。
温度适应性。 不锈钢在从深冷到高温的广泛温度范围内都能保持性能。
长期价值。 虽然不锈钢加工成本高于普通钢材加工,但成品零件通常比廉价替代品更耐用,从而降低全生命周期成本。
如何为加工选择合适的不锈钢牌号
材料选型是决定加工成败的第一道关口:
- 304 / 304L — 通用型首选。耐腐蚀性优异、加工性能良好,适用于大多数工业和食品接触零件。
- 316 / 316L — 对氯化物和酸类具有更强的耐受性,是船舶五金、医疗器械和化工处理部件的标准选择。
- 17-4 PH — 沉淀硬化型牌号,强度与硬度极高,广泛应用于航空航天和高负载场合。
- 440C — 高碳马氏体牌号,可淬硬至很高水平,适合轴承、阀门和切削类零件。
- 430 — 经济型铁素体牌号,适用于耐腐蚀要求适中的应用场景。
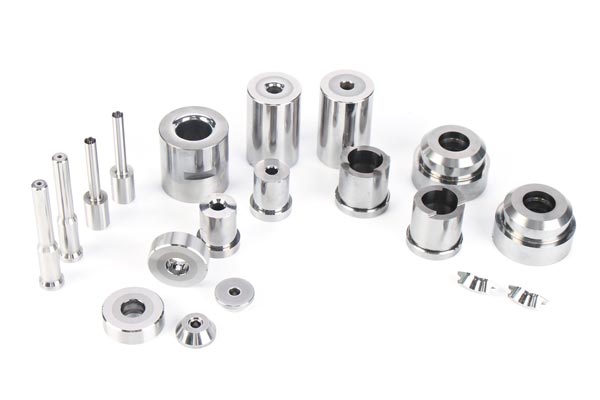
经验丰富的不锈钢加工供应商会帮助您根据使用环境、机械要求和预算匹配合适的牌号 —— 因为无论加工精度多高,错误的牌号都会在使用中失效。
不锈钢加工的主要难点及应对之策
不锈钢被归类为难加工材料,了解其原因至关重要:
加工硬化。 不锈钢表面在切削压力下会迅速硬化,容易损伤刀具并使薄壁件变形。解决方法是保持连续的切屑去除、使用锋利的刀具,并维持适当的切削速度、避免刀具停留。
导热性差。 热量滞留在切削区域而无法随切屑带走,加速刀具磨损。高压冷却液、涂层硬质合金刀片以及受控的进给量可有效控制温度。
积屑瘤。 粘性切屑容易焊接到切削刃上,破坏表面质量。专门针对不锈钢设计的刀具几何形状和涂层可降低这一风险。
排屑控制。 长而卷曲的切屑是安全与效率的隐患。合适的断屑槽和加工参数可保持切屑短小并顺利排出。
不锈钢精密加工的核心工艺
CNC 铣削与车削。 不锈钢加工的支柱工序,可稳定实现复杂几何形状的重复公差,兼顾小批量打样与批量生产。
线切割(EDM)。 适用于复杂轮廓、尖锐内角和常规切削难以实现的淬硬不锈钢。
精密磨削。 可获得最严苛的公差和最精细的表面光洁度,包括密封面、光学接口所需的镜面效果。
表面处理。 钝化处理可去除游离铁并恢复耐腐蚀氧化膜;电解抛光可提升表面平滑度与易清洁性;喷砂则提供均匀的哑光外观。这些处理往往决定了零件是 “可用” 还是 “合格”。
依赖不锈钢加工零件的行业
- 医疗器械 — 必须经受灭菌考验的手术器械、植入物和诊断部件。
- 半导体设备 — 需要耐腐蚀和超洁净表面的真空部件、腔体和接头。
- 光通信 — 对尺寸稳定性和配合精度要求极高的外壳、插芯和安装结构。
- 食品饮料 — 暴露于清洗化学品中的卫生级加工与包装设备。
- 化工与能源 — 恶劣环境中的阀门、接头和仪表部件。
- 自动化与机器人 — 需要强度与长使用寿命的轴、壳体和末端执行器零件。
不锈钢加工中的质量控制
没有验证,”精密” 便毫无意义。可靠的不锈钢加工通过以下方式实施质量控制:
- 严格控制公差,关键特征通常达到 ±0.005 mm,并通过三坐标测量(CMM)验证。
- 表面粗糙度控制,常见要求为 Ra 0.4 µm 或更低。
- 材料可追溯性,提供确认牌号、炉号和化学成分的材质证明。
- 标准符合性,例如棒材执行 ASTM A276、一般公差执行 ISO 2768。
- 过程文档,包括检验报告和首件验证。
在委托不锈钢加工时,务必确认供应商能够为每批产品提供完整的检测数据。
如何选择不锈钢加工合作伙伴
核实设备与能力。 确认供应商是否具备您所需的不锈钢加工工序 —— 铣削、车削、电火花和磨削。
考察材料专业度。 深谙牌号选型与热处理的合作伙伴,能帮您避免代价高昂的现场失效。
审查质量体系。 关注 ISO 9001 等认证;医疗器械类订单还需 ISO 13485。
评估可制造性支持。 优秀的供应商会在生产前(而非生产后)指出几何、公差和表面处理方面的问题。
比较交期与沟通效率。 对于海外采购,响应及时的工程沟通能显著减少延误与返工。
FAQ
1. 不锈钢很难加工吗? 是的,与碳钢或铝相比,不锈钢更易加工硬化、导热性差、刀具磨损更快。但只要刀具、冷却液和加工参数选择得当,不锈钢精密加工完全可以做到稳定可靠、可重复。
2. 哪种不锈钢牌号最适合精密加工? 大多数应用场景下,304 或 316L 在耐腐蚀性、强度和加工性能之间平衡最佳。氯化物环境或医疗应用建议选择 316L;需要高硬度、高强度时考虑 17-4 PH。
3. 不锈钢零件能达到非常严格的公差吗? 可以。经验丰富的工厂通常能将不锈钢加工零件的公差稳定控制在 ±0.005 mm,几何形状允许时,精密磨削还能实现更严的控制。
4. 钝化与电解抛光有什么区别? 钝化是一种化学处理,去除游离铁并恢复保护性氧化膜;电解抛光是一种电化学工艺,去除表面薄层,得到更光滑、更明亮的外观,并进一步提升耐腐蚀性和易清洁性。
5. 如何降低不锈钢加工成本? 统一牌号选择、在功能允许的情况下放宽公差、简化零件几何形状、提高批量规模。尽早与加工伙伴沟通设计,通常能带来最大的节省。
6. 我的零件该选 304 还是 316 不锈钢? 一般工业、食品和室内应用选 304。零件长期暴露于海水、氯化物或强腐蚀性化学品,或需要更高耐腐蚀余量时,选择 316。
Share on Social:


-
上一页:
钨钢切削加工时需要注意什么?
- 下一页: 无
获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!