>


钨钢切削加工时需要注意什么?
By Yize Precision
10 月 30, 2026
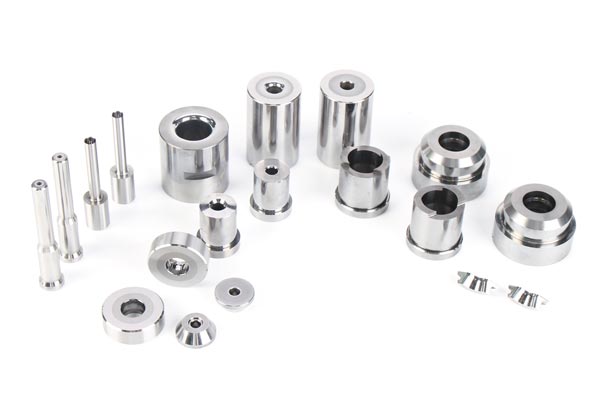
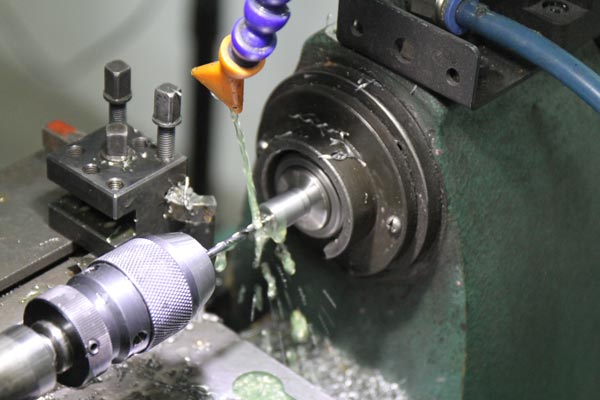
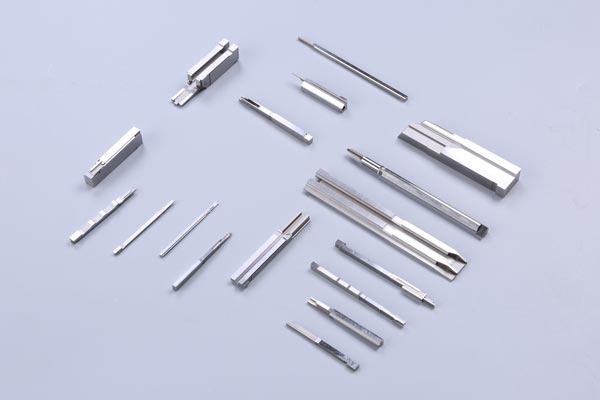
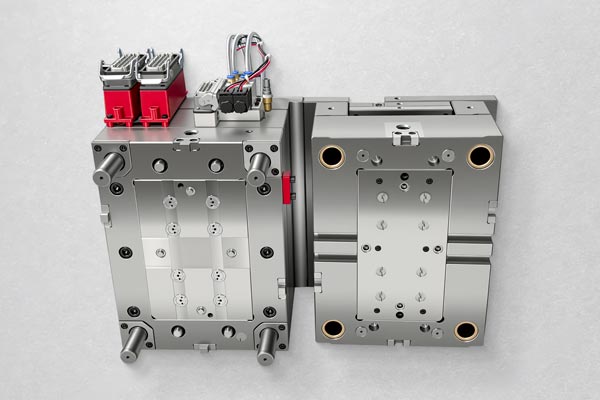
钨钢,工业上通常称为硬质合金,是以碳化钨(WC)为主要基体、钴(Co)为粘结相经粉末冶金烧结而成的高硬度合金材料。因其兼具高耐磨性、高红硬性和一定韧性,被广泛用于制造高精度模具、切削刀具刀片、喷嘴、密封环以及半导体和医疗领域的关键零件。然而,正是由于其硬度高、脆性大、导热系数低等材料特性,钨钢的切削加工远比普通钢材困难。工艺参数选择不当,轻则导致刀具急剧磨损、工件表面崩边,重则造成工件开裂、尺寸超差甚至安全事故。本文系统梳理钨钢切削加工全过程中必须关注的核心要点,帮助加工人员提升良率、延长刀具寿命。
一、充分认识钨钢材料的加工特性
在动手加工之前,操作人员必须对钨钢的材料特性有清晰认知,这是制定合理工艺方案的前提。
第一,硬度极高。通用钨钢的洛氏硬度通常在 HRA 89—93 之间,相当于 HRC 70 以上,远高于高速钢和大多数模具钢。这意味着加工钨钢不能使用普通高速钢刀具,必须选用硬度更高、耐磨性更强的刀具材料。
第二,脆性大、抗弯强度相对较低。与钢材相比,钨钢在受到冲击载荷或过大夹紧力时容易产生微裂纹,且裂纹一旦扩展便无法修复。因此加工过程中应尽量避免冲击、振动和局部应力集中。
第三,导热系数低。钨钢的导热率通常仅为普通碳钢的三分之一到二分之一,切削过程中产生的热量难以通过切屑和工件快速散出,大量热量集中在切削区和刀刃处,容易造成刀具热磨损和工件表面热损伤。
第四,化学亲和性问题。在高温高压下,钨钢中的钨、钴元素与某些刀具材料(如高速钢、普通硬质合金)会发生元素扩散和粘结,导致刀具快速磨损。因此在刀具配对上必须经过慎重选择。
二、刀具材料与几何参数的合理选择
刀具是钨钢切削加工中最关键的环节之一。选错刀具,再优秀的操作工也无法获得理想结果。
刀具材料方面,加工钨钢应优先选用聚晶金刚石(PCD)刀具或超细晶粒硬质合金刀具。PCD 刀具具有极高的硬度和耐磨性,化学稳定性好,适合钨钢的精铣、精车和钻孔加工,可获得极低的表面粗糙度。对于粗加工或断续切削场景,若无法使用 PCD,则应选择含钴量低、晶粒度细的超细颗粒硬质合金刀片,并优先采用涂层硬质合金,如 TiAlN、AlCrN 涂层,以提升高温抗氧化能力。需要特别提醒的是,普通高速钢(HSS)刀具和普通碳钢刀具几乎无法有效切削钨钢,不建议尝试。
刀具几何参数方面,应遵循 “大前角、小后角、锋利刃口” 的原则。由于钨钢硬度高、脆性大,刀刃必须保持足够锋利以减小切削力;同时需要对刃口进行轻微倒棱处理(通常 0.02—0.05 mm),以防止刃口崩缺。后角不宜过大,否则会降低刀刃强度,一般取 6°—8° 较为合适。主偏角应根据工艺系统刚性选择,刚性好时可取较小主偏角以增加参与切削的刃长,刚性差时则取较大主偏角以减小径向切削力。
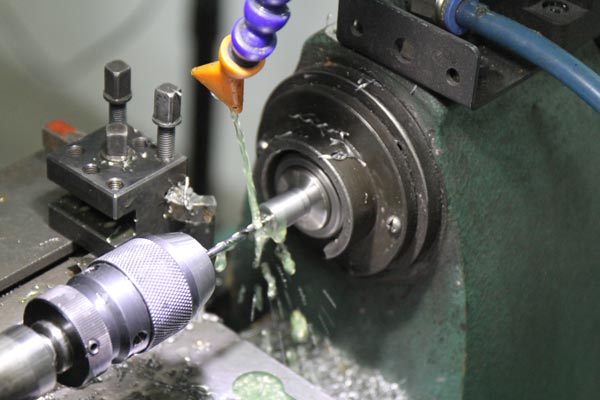
三、切削参数的科学设定
钨钢加工的切削参数与普通钢材差异显著,核心原则是 “低速、小切深、小进给”。
切削速度是最敏感的参数。使用 PCD 刀具加工钨钢时,切削速度通常控制在 30—80 m/min 区间;使用超细晶粒硬质合金刀具时,切削速度一般不超过 20—40 m/min。若切削速度过高,刀刃区域温度会急剧上升,刀具磨损呈指数级加快,甚至引发刀片热裂。
背吃刀量与进给量方面,粗加工时切深可取 0.1—0.3 mm,精加工时控制在 0.02—0.05 mm。进给量一般选 0.05—0.15 mm/r(车削)或每齿 0.02—0.05 mm(铣削)。切深过大或进给过快会造成切削力骤增,容易引发工件崩边和刀具崩刃。
需要强调的是,钨钢加工不宜采用大切深大进给的 “高效粗加工” 策略,而应采用多刀次、小余量的渐进式加工方式。每一刀的切削量都应保持在刀具和工艺系统可承受的范围内,宁可增加走刀次数,也不要追求一刀成型。
四、冷却与润滑策略
由于钨钢导热差,切削热集中,冷却润滑在钨钢加工中扮演着比普通钢材更重要的角色。
首先,冷却方式应优先考虑高压大流量乳化液或微量润滑(MQL)。高压冷却液(压力 5—10 MPa 或更高)可以有效冲断切屑、带走切削区热量,并防止切屑二次切削已加工表面。对于精密精加工,可采用微量润滑方式,以极少量专用切削油雾化喷射到切削区,既能起到润滑减摩作用,又不会因大量冷却液骤冷而导致工件产生热应力裂纹。
其次,应避免在刀具已经升温后突然喷射大量冷却液。钨钢脆性大,冷热交替容易引发热裂纹。正确的做法是在切削启动前就开启冷却液,使刀具和工件在整个加工过程中处于稳定的温度环境中。
第三,加工钨钢时应选用专用的切削液或切削油,其润滑性和极压性能优于普通钢材切削液。普通乳化液在钨钢的高压接触区往往无法形成有效润滑膜,会加速后刀面磨损。
五、工艺系统刚性与装夹方案
钨钢加工对工艺系统刚性要求极高,任何微小振动都会直接反映在加工表面质量和刀具寿命上。
在机床选择上,应优先选用刚性好、主轴精度高、动平衡性能佳的加工中心或数控车床。老旧、主轴间隙大的机床不适合钨钢精加工。刀柄应选用高刚性、高跳动精度的热缩刀柄或液压刀柄,尽量减少刀具悬伸长度。刀具悬伸越长,刚性越差,振动越严重,通常刀具悬伸量应控制在刀具直径的 3—4 倍以内。
在工件装夹方面,钨钢工件不能像钢材那样用很大的力去夹紧,过大的夹紧力会导致钨钢工件内部产生应力,甚至在夹紧点附近出现微裂纹。应使用开口较小的精密虎钳或定制夹具,夹紧力均匀分布,并在工件与钳口之间垫铜皮或铝皮以保护已加工表面。对于薄壁钨钢零件,还应考虑使用真空吸盘或辅助支撑,以减少加工变形。
六、加工过程中的安全与质量监控
钨钢加工产生的切屑细小且硬度高,飞溅后极易伤人。操作人员必须佩戴防护眼镜,机床应安装透明防护挡板,并确保防护罩关闭后再启动主轴。
加工过程中应密切关注切屑状态。正常情况下,钨钢切屑应该是细碎的粉末状或短条状。如果切屑变成连续带状,说明切削参数或刀具几何角度可能存在问题,应及时停机检查。同时要注意听加工声音,正常的切削声是连续平稳的嘶嘶声,一旦出现间歇性的 “咚咚” 声或尖锐啸叫,往往意味着刀具已磨损或产生振动,必须立即停机检查刀刃状态。
刀具寿命管理也应制度化。建议根据加工经验为每批刀具设定明确的使用寿命(按加工件数或切削时间统计),即使刀刃外观尚可,到达寿命后也强制更换,避免刀具过度磨损导致工件报废。
七、加工后处理与常见缺陷应对
加工完成后,钨钢零件应在充分冷却后再卸下,避免高温状态下取下产生热变形。对于有精度要求的零件,建议在加工后进行去应力处理或自然时效,以稳定尺寸。
钨钢加工中常见的缺陷主要有三类。一是崩边和崩角,多由刀具变钝、切深过大或进刀方式不当引起,可通过保持刀具锋利、减小切深、采用螺旋下刀或斜向下刀方式缓解。二是表面粗糙度不合格,通常与刀具磨损、切削速度过高或工艺系统振动有关,应检查刀具状态并优化参数。三是工件开裂,往往源于夹紧力过大、热应力冲击或材料本身存在缺陷,需从装夹方式和冷却策略入手改进。
常见问题(FAQ)
Q1:普通高速钢刀具可以加工钨钢吗? A:不建议。普通高速钢的硬度远低于钨钢,切削时会在极短时间内急剧磨损,无法获得合格的加工表面,也不经济。应选用 PCD 刀具或超细晶粒涂层硬质合金刀具。
Q2:钨钢加工时为什么切削速度不能太高? A:钨钢导热系数低,切削区热量难以散出,切削速度过高会导致刀刃温度急剧上升,引发刀具热磨损、扩散磨损甚至热裂纹,反而大幅缩短刀具寿命并恶化加工质量。
Q3:加工钨钢时夹紧力越大越牢固吗? A:不是。钨钢脆性大,过大的夹紧力会在工件内部引入残余应力,严重时直接导致工件开裂。应采用适中夹紧力、均匀受力,并使用铜皮等软质垫片保护工件表面。
Q4:钨钢精加工后表面有微小崩边怎么处理? A:轻微崩边可通过油石或金刚石研磨膏沿崩边方向轻轻抛修;若崩边较大,应从工艺上找原因,包括更换新刀具、减小切深和进给、优化下刀路径,并在精加工前预留足够精修余量。
Share on Social:


-
上一页:
不锈钢精密零件:现代制造的完整指南
-
下一页:
不锈钢精密零件:不锈钢加工完整指南
获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!