>


什么样的塑胶模具制造必须采用热流道?
By Yize Precision
10 月 22, 2026
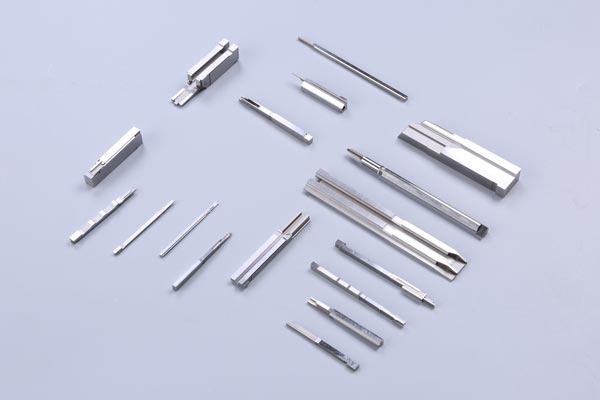
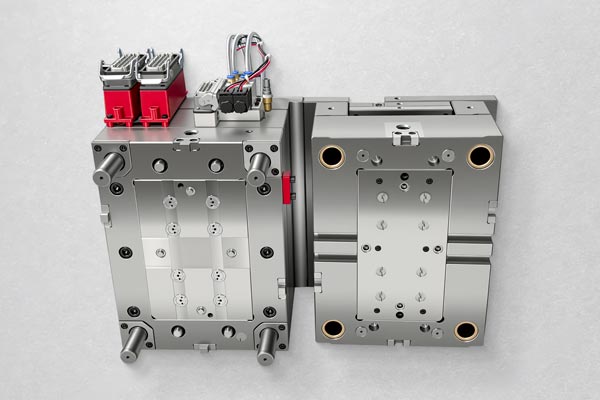
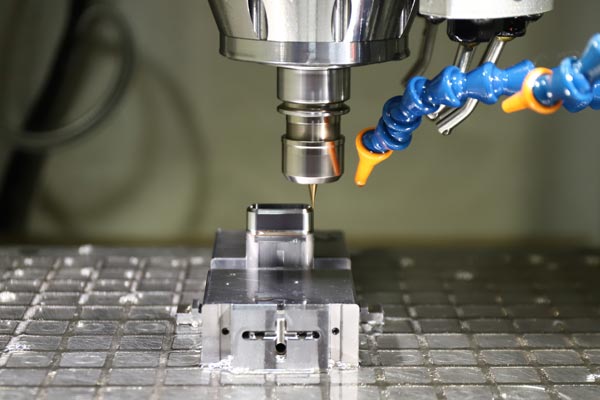
在注塑模具设计中,浇注系统的选择往往比表面看起来更能决定项目的成败。冷流道结构简单、成本可控,却天然伴随流道凝料的浪费与浇口位置的限制;热流道前期投入更高,却能在材料利用率、成型周期、产品品质与自动化水平上带来系统性回报。理解 “什么样的模具制造必须采用热流道”,本质上是回答一个问题:企业的产品结构与生产方式,是否已经走到了冷流道成本优势的边界之外。
一、热流道系统的价值边界
热流道通过在模具内部设置加热流道,使熔体从注塑机喷嘴到型腔全程保持熔融流动状态,成型后不产生流道凝料,熔体直接经热嘴进入型腔。与冷流道相比,其核心价值集中在三个方面:流道凝料归零、成型周期缩短、浇口位置自由度更高。同时,由于没有冷料头进入型腔,注塑压力与锁模力得到更充分的利用,产品密度、尺寸稳定性与表面质量也更优。
因此,判断 “是否必须采用热流道”,不能只看模具本身的报价,而要核算整条生产链的综合成本。
二、必须采用热流道的典型场景
1. 大批量、高节拍连续生产
当单套模具年产量达到数十万件甚至更高时,冷流道产生的凝料会被产量成倍放大。以瓶盖、日化包装、消费电子结构件为代表的产品,单件重量小、产量大,流道凝料占比高,长期累积的原料损耗加上粉碎回收的人工与能耗,会直接侵蚀利润率。采用热流道后流道凝料归零,配合短周期自动化生产,单件成本显著下降。
2. 高腔数精密模具
连接器端子、医疗移液吸头、导光柱等产品动辄数十腔甚至上百腔。高腔数模具对流道平衡极度敏感,冷流道很难在所有型腔之间保持一致的填充压力与温度;热流道可独立调节各区域温度与浇口状态,确保每一腔填充一致,从根本上保障良率与批量一致性。这也是精密多腔模具几乎将热流道作为标配的根本原因。
3. 薄壁、微型与精密注塑件
医疗、半导体、光通信领域的精密塑件,如微流控芯片、光学透镜、半导体载具、光纤连接器壳体等,普遍具有薄壁、微型、公差严苛的特点。冷流道冷料头进入型腔易产生流动痕、冷料斑与短射风险;热流道以接近熔体温度的状态直接进胶,充填平稳,可显著降低内应力与翘曲,满足高精度注塑的工艺窗口要求。
4. 大型与深腔结构件
汽车保险杠、仪表板、家电外壳、周转箱等大型塑件体积大、流程比长,冷流道浇口位置受分型面限制,往往需要多点浇注,且大型凝料冷却时间长,直接拉长成型周期。热流道可将浇口布置在模具内任意有利位置,实现多点平衡进胶,缩短充填距离,降低锁模力需求与内应力,同时省去大型凝料的回收难题。
5. 外观与浇口痕迹要求极高的产品
家电面板、汽车内饰、高端日用品对外观要求苛刻,冷流道浇口残留痕迹往往需要打磨等后工序处理。热流道特别是阀式热嘴可实现浇口自动闭合,浇口痕迹平滑且位置隐蔽,配合模内切与机械手实现免打磨连续生产。对于电镀、喷涂、IML 等后续工艺,热流道成型的表面一致性也更有保障。
6. 特殊工程塑料与高填充材料
玻纤增强、碳纤增强、阻燃、LCP、PEEK、PFA、PTFE 等高性能材料的注塑,对剪切热与温度控制极其敏感。这类材料流动性差异大,冷流道内容易因熔体降温或滞留而产生纤维取向紊乱、降解、烧焦或短射;热流道能精确控制熔体温度、维持稳定剪切状态,是高性能材料稳定成型的必要条件。以半导体与医疗领域常用的 PFA、PTFE 管件及精密部件为例,其高温、高粘、易降解的特性,使热流道几乎成为工艺可行性的前提。
7. 全自动与无人化生产场景
汽车、医疗、电子行业普遍推行自动化产线,注塑机与机械手、模内切、视觉检测等设备连续联动运行。冷流道需人工取出并分类回收流道凝料,打断自动化节拍;热流道无凝料,可与机械手直接衔接,实现无人值守连续生产,显著降低人工依赖与质量波动。
三、哪些情况不建议盲目采用热流道
热流道并非所有场景的最优解,以下情形应谨慎评估:
- 小批量、多品种、频繁换模的项目,热流道投资摊销周期过长,换色换料也更为繁琐;
- 单腔简单件、材料价格低、产量有限时,冷流道综合成本反而更低;
- 热敏性材料(如 PVC 等)温控窗口窄,熔体在热流道内停留时间控制不当易分解变色,需特殊设计甚至规避;
- 企业缺乏热流道维护能力与备件体系时,停机风险可能抵消效率收益。
四、热流道模具制造的关键控制点
决定热流道成败的,不只是 “用不用”,更是 “怎么造、怎么控”:
- 流道平衡设计:多腔与多点进胶必须依托模流分析优化流道几何与热嘴选型,确保填充与保压一致;
- 温控精度:热电偶布置、加热器功率密度与温控箱响应速度,直接决定熔体温度稳定性,对 PFA、PTFE、LCP 等材料尤为关键;
- 热嘴与浇口选型:根据材料特性、浇口痕迹要求与自动化程度,选择针阀式、开关式或开放式热嘴;
- 材料与制造工艺:流道板、热嘴等关键零件需选用合适模具钢并配套热处理与镀层工艺,兼顾耐磨、耐腐蚀与导热性能;
- 试模与维护体系:建立温控记录、定期保养与密封件更换制度,是热流道长期稳定运行的保障。
五、常见问题(FAQ)
Q1:热流道与冷流道的本质区别是什么? A:冷流道成型后流道内凝料随产品一起顶出,产生废料;热流道通过加热保持流道内熔体不凝固,无凝料废料,浇口位置更灵活,成型周期更短。
Q2:小批量生产可以使用热流道吗? A:可以,但需综合评估。产量小、品种多、换色频繁时,热流道的投资与换料维护成本摊薄困难,冷流道通常更经济;产量稳定且批量足够大时,热流道的优势才明显。
Q3:热流道模具的寿命和维护成本如何? A:热流道初期投资高于冷流道,但核心热嘴与温控系统寿命长。关键在于建立定期保养与温控校准制度,维护得当的热流道系统可稳定服役多年,综合使用成本低于冷流道加废料回收的组合。
Q4:哪些材料不适合热流道? A:热敏性强、温控窗口窄的材料(如 PVC)及易在流道内滞留降解的材料需谨慎评估;高温高粘材料如 PFA、PTFE、LCP 则恰恰依赖热流道的精确控温,但需针对性选型并试模验证。
Q5:如何判断一个项目该不该上热流道? A:建议从年产量、腔数、产品精度、外观要求、材料特性与自动化程度六个维度核算:批量大、腔数高、精度严、外观要求高、材料特殊或产线自动化的项目,优先采用热流道。
结语
热流道不是模具报价单上的 “可选加项”,而是生产战略的一部分。对大批量、高精度、高性能材料的塑胶模具制造而言,采用热流道已从 “可选项” 变为 “必须项”;而对小批量、低附加值的简单产品,冷流道依然务实。企业在立项阶段结合产品结构与生产方式做系统性评估,才能在效率、品质与成本之间找到最优平衡。
Share on Social:


获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!