>


CNC 如何实现微米级精度
By Yize Precision
9 月 08, 2026
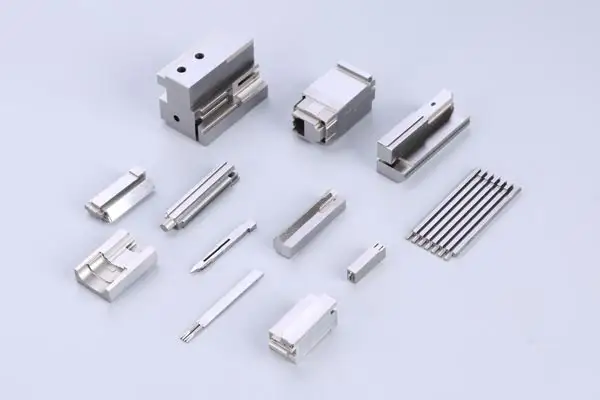
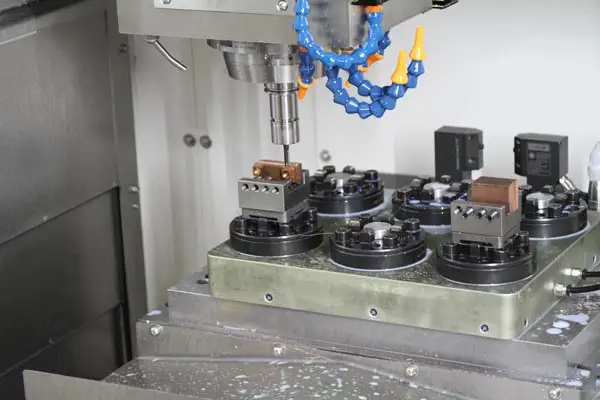
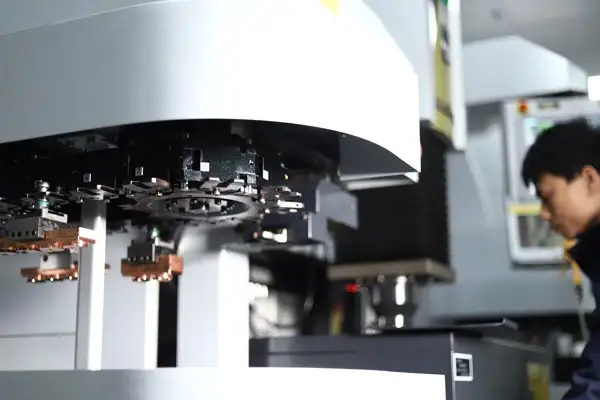
在当今先进制造业格局中,对更严格公差和更优表面质量的需求持续攀升。微米加工(micron machining) 已从一项小众能力转变为航空航天、医疗器械等多个行业的核心要求。计算机数值控制(CNC)技术站在这场精密革命的前沿,使制造商能够稳定达到以微米(μm,即千分之一毫米)计量的尺寸公差。了解 CNC 系统如何实现如此卓越的精度,对于寻求高精度零部件生产合作伙伴的工程师、采购专员和质量管理者而言至关重要。
微米级 CNC 精度的基础
从本质上讲,微米加工依赖于机械工程卓越、先进控制系统和严格流程管理的深度融合。传统加工的公差通常在 ±0.01 mm 至 ±0.05 mm 之间,而微米级 CNC 加工的目标公差可低至 ±1 μm,特殊应用甚至可达亚微米级别。这种精度并非由单一技术实现,而是通过多种精度增强要素的系统化整合共同达成的。
机床结构是精度的物理基石。高精度 CNC 机床采用花岗岩或矿物铸造床身,具备卓越的减振性能和热稳定性。配备循环滚珠或滚子轴承的直线导轨确保运动平滑、无摩擦;高刚性主轴组件(通常配备陶瓷轴承或空气轴承系统)在超过 60,000 rpm 的转速下仍能保持旋转精度。每一个结构部件都经过精心设计,以最大限度减少切削力和热载荷下的变形。
驱动微米加工精度的核心技术
位置反馈系统是实现微米级 CNC 精度的关键组件之一。标准机床依靠安装在电机轴上的旋转编码器,而高精度微米加工中心则采用直线光栅尺或激光干涉仪系统直接测量轴的位置。闭环控制架构确保 CNC 控制器持续将实际位置与编程坐标进行比对,并实时调整以保持精度。激光干涉仪系统的位置分辨率可达 0.01 μm,为真正的微米级制造提供了测量基础。
CNC 控制单元本身也经历了显著演进,以支撑精密加工。现代控制器具备高速处理能力、先进的轨迹规划算法和前瞻功能,能够分析前方的刀具路径段以优化进给速度和加速度。这些智能系统最大限度地减少了拐角误差、降低了加工振动,并确保复杂 3D 轮廓在整个工件表面保持尺寸一致性。五轴加工中心通过实现多轴同步插补进一步拓展了能力边界,使复杂几何形状能够在一次装夹中完成加工,并保持微米级的位置精度。
刀具技术在微米加工中同样发挥着不可或缺的作用。切削刃的状态直接影响表面质量和尺寸精度。超精密加工采用聚晶金刚石(PCD)和立方氮化硼(CBN)等刀具材料,它们具有卓越的耐磨性和刃口稳定性。先进的刀具磨削和涂层技术确保切削刃在延长的生产周期中保持其几何形状。液压或热缩式刀柄提供最大的同心度和刚性,最大限度地减少可能引入微米级误差的跳动。
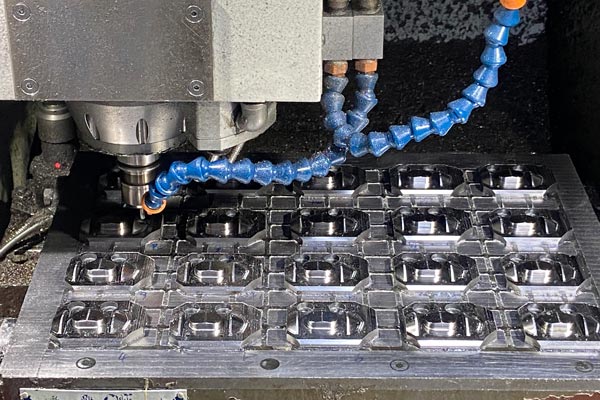
误差补偿:搭建通往微米精度的桥梁
即便是制造最精密的机床,也存在固有的几何误差、热漂移和力致变形。先进的误差补偿系统是将高性能 CNC 机床提升至真正微米加工平台的关键。研究表明,在精密应用中,热误差 alone 可占总加工误差的 40% 至 70%,这使得热补偿成为在延长生产周期中保持微米级精度的必备技术。
几何误差补偿涉及使用激光干涉仪和其他精密计量技术,映射每个轴的定位误差——包括线性定位误差、直线度误差、角度误差以及轴之间的垂直度误差。这些误差图谱被加载到 CNC 控制器中,控制器实时自动调整轴位置以抵消测量到的偏差。其结果是整个机床工作空间内的体积精度得到显著提升。
热误差补偿用于解决由主轴运转、轴运动、切削过程和环境温度波动产生的热量引起的尺寸变化。先进系统在机床结构的关键点(主轴箱、滚珠丝杠、机床基座和导轨)部署温度传感器阵列,将数据馈送到 CNC 控制器上运行的预测热模型。这些模型通常基于神经网络算法,持续计算并施加补偿值以抵消热膨胀效应。部分系统还为主轴、滚珠螺母和驱动电机配备主动冷却系统,从源头上减少热量产生。
切削力致误差补偿代表了精密 CNC 加工的另一个前沿领域。通过监控主轴负载并使用实时力数据,控制系统可以调整进给速度或施加位置偏移,以抵消刀具在不同切削条件下的变形。这在微米加工操作中尤为关键,因为即使是微小的切削力变化也可能在成品零件上产生可测量的尺寸误差。
环境控制确保微米级结果的一致性
加工环境对实现和维持微米级精度的能力有着深远影响。一流的微米加工设施部署全面的环境控制系统,旨在稳定每一个可能影响尺寸精度的变量。温度控制是最关键的因素——精密加工车间通常将室温控制在 20°C ± 0.5°C,要求最高的应用则需要 ±0.1°C 或更严格的控制。一个 100 mm 长的钢制工件每摄氏度大约膨胀 1.2 μm,这说明即使是微小的温度波动也可能影响微米级公差。
隔振同样至关重要。高精度 CNC 机床安装在专用地基上,配备被动或主动隔振系统,以衰减来自附近设备、叉车通行和外部振源的地面振动。光学和半导体应用可能需要洁净室或颗粒受控环境,其中空气传播的污染物可能导致表面缺陷或干扰测量系统。湿度控制则保护机床和工件免受腐蚀,并确保加工过程中材料性能的一致性。
计量和检测基础设施完善了精密生态系统。在机测量系统(如测头和激光对刀仪)在加工周期中验证零件尺寸和刀具几何形状,无需将工件从机床上取下即可进行自适应校正。工序后检测采用坐标测量机(CMM)、光学比较仪和表面轮廓仪,具备亚微米级分辨率,提供客观验证以确认微米加工规格已得到满足。
微米级 CNC 加工的行业应用
持续实现微米级精度的能力已在多个高价值制造领域解锁了新的可能性。航空航天和国防应用要求零部件在极端条件下可靠运行,涡轮叶片、燃油喷嘴和制导系统组件等关键零件需要个位数微米级的公差。微米加工确保了这些安全关键部件的精密配合和功能,直接提升了燃油效率、性能和运行安全性。
医疗器械制造是另一大主要应用领域。手术器械、植入式设备和诊断设备组件要求使用生物相容性材料并加工到极严格的公差。微米级精度确保了恰当的配合、减少了磨损并延长了医疗植入物的使用寿命,同时还推动了手术工具的小型化以支持微创手术。医疗行业的监管要求进一步凸显了稳定、可验证的微米加工能力的必要性。
光学和光子学或许是 CNC 精度要求最苛刻的应用领域。光学透镜、反射镜和模具镶件要求以纳米计量的表面质量和亚微米范围内的面形公差。超精密 CNC 金刚石车床配备空气轴承主轴和激光干涉仪反馈,能够生成非球面和自由曲面光学表面,其精度曾一度只能通过抛光实现。消费电子行业凭借其对小型化的不懈追求,也高度依赖微米级 CNC 加工来生产连接器引脚、摄像头模组和半导体封装组件等零部件。
结语
通过 CNC 加工实现微米级精度是一项多维度的工程实践,融合了精密机床设计、先进控制算法、全面的误差补偿和严格的环境管理。这些要素的协同作用使现代制造业能够生产出传统加工方法难以企及的公差等级的零部件。随着各行业对更小、更复杂零件的性能要求不断提高,微米加工将继续站在制造技术的前沿,推动创新并赋能下一代先进产品。
对于寻求精密制造合作伙伴的企业而言,评估供应商稳定交付微米级精度的能力,不仅需要考察机床本身,还需要审视整个生态系统——从环境控制系统和计量基础设施到工艺工程专业知识和质量管理体系。真正的微米加工卓越是一种全面的承诺,而不仅仅是一项机床参数。
常见问题解答
Q:CNC 加工中,什么级别算微米级精度?
A:CNC 加工中的微米级精度通常指 ±1 μm 至 ±10 μm(0.001 mm 至 0.01 mm)的尺寸公差。作为参考,一根人类头发的直径约为 70–100 μm。超精密应用可以进一步推向亚微米甚至纳米级范围,特别是在光学元件制造中。
Q:哪些因素对实现微米加工公差影响最大?
A:主要因素包括机床结构刚性和几何精度、位置反馈系统的质量(直线光栅尺与旋转编码器的对比)、热稳定性和补偿能力、刀具精度与状态、环境控制(温度、振动、湿度)以及编程和装调团队的技术水平。没有哪个单一因素能决定成败——微米加工需要所有要素协同运作。
Q:热膨胀如何影响微米级 CNC 加工?
A:热膨胀是微米加工中最重大的挑战之一。钢的热膨胀系数约为每摄氏度 12 ppm,这意味着一个 100 mm 长的钢制零件温度每升高 1°C 就会增长 1.2 μm。机床部件、刀具和工件本身都会随温度变化而胀缩,引入可能超过目标公差的尺寸误差。这就是精密工厂大量投入温度控制和热误差补偿系统的原因。
Q:哪些行业最常需要微米级 CNC 加工?
A:经常需要微米加工的行业包括航空航天与国防(涡轮部件、制导系统)、医疗器械(手术器械、植入物)、光学与光子学(透镜、反射镜、模具镶件)、半导体制造(封装组件、测试设备)、汽车(燃油喷射系统、传动部件)以及消费电子(连接器引脚、摄像头模组、精密壳体)。
Q:是否任何 CNC 机床经过适当校准都能达到微米级精度?
A:并非如此。无论如何校准,并非所有 CNC 机床都具备微米级精度能力。机床必须从设计和制造之初就以精密为目标,包括高品质直线导轨、精密滚珠丝杠或直线电机、高分辨率反馈系统、热稳定结构以及先进的控制能力。标准生产型机床即使经过良好校准,通常也无法在其全部工作空间内稳定达到真正的微米级公差。
Share on Social:


-
上一页:
精密机加工件防腐蚀控制指南
- 下一页: 无
获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!