>


精密机加工件防腐蚀控制指南
By Yize Precision
9 月 03, 2026
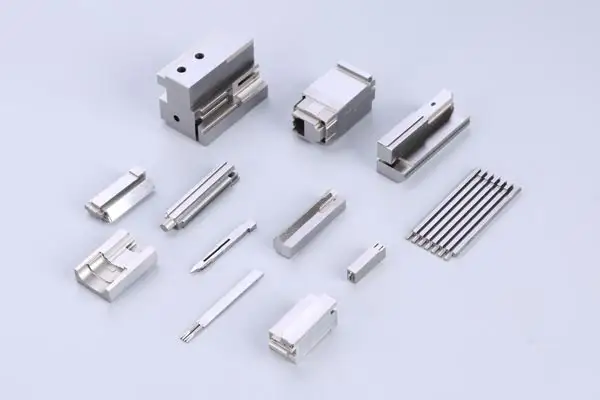
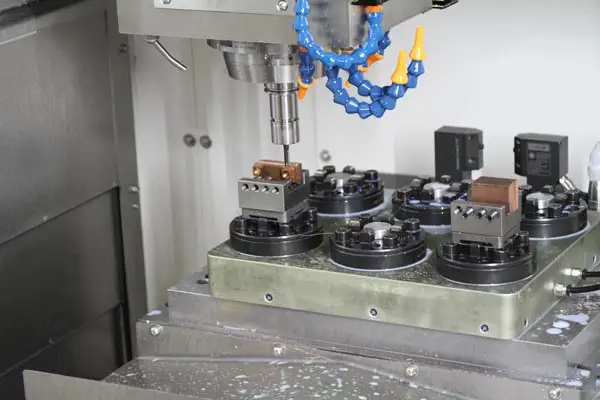
精密机加工件尺寸公差严、表面光洁度高,微小的氧化点或锈蚀都会破坏装配精度,导致零部件废品率上升。在材料选择、加工过程、清洗包装以及仓储运输全流程中建立防腐蚀规范,是保障产品质量和降低供应链成本的关键。
源头预防:选材与切削液管理
防腐蚀控制应当从制造源头抓起。结合工况环境合理选择材质,能显著降低后期防护压力。对接触强腐蚀介质或高湿环境的零件,优先选用不锈钢、铝合金或钛合金等材质;对于碳钢或合金钢零部件,则需在设计阶段同步规划后续的防腐工艺。
机加工过程中的切削液管理同样至关重要。切削液变质发臭、pH值下降或浓度偏低,均会直接侵蚀金属表面。生产过程中需定期监测切削液的浓度与pH值,及时清理水槽杂油与金属碎屑,抑止细菌滋生,确保切削液持续发挥润滑与防锈性能。
关键屏障:表面处理工艺选择
机加工完成后,根据零件材质与使用环境匹配表面处理工艺,能够形成阻隔腐蚀介质的屏障:
化学钝化:适用于不锈钢件,通过溶解表层游离铁离子,促进致密铬氧化膜生成,提升自愈防腐能力。
阳极氧化:专用于铝合金零部件,可生成高硬度且耐磨耐腐蚀的膜层,同时改善绝缘性能。
电镀与化学镀:如镀锌、镀镍、镀铬,在碳钢等基体表面沉积金属保护层,提供机械物理阻隔与阴极保护。
发黑与磷化:常用于工装及结构件,成本较低,吸油后能提供基础的短期防腐性能。
工序衔接:深度清洗与气相防锈
零部件加工完毕后,表面残留的切削液、水汽和金属粉末会加速氧化反应。必须建立规范的工序间防锈流程:
深度清洗与干燥:采用超声波清洗或溶剂清洗,彻底清除表面油污与微粒,随后进行烘干,确保无水分残留。
施加防锈介质:根据后道工序时间节点,涂覆薄膜防锈油、脱水防锈油或水基防锈剂。
气相防锈(VCI)封装:对于长途运输或较长库存周期的零件,采用VCI防锈袋或防锈纸进行密封包装。VCI挥发性气体分子可附着在金属表面的微孔中,阻断水汽与氧气的接触。
环境管控:仓储与人为因素隔离
仓储环境与作业规范直接影响防腐效果。
仓库需保持良好通风,将相对湿度控制在60%以下,温度保持相对稳定,避免温差剧烈变化引发零件表面结露。
裸手接触是造成局部点蚀和手印锈的重要原因。员工在检验、装配和包装阶段必须佩戴手套,防止汗液盐分直接接触零部件表面。
常见问题解答(FAQ)
问:精密机加工件涂覆防锈油后难以清洗,影响后续装配怎么办? 答:可以改用薄膜型无残留防锈油或气相防锈(VCI)材料。VCI防锈袋无需在零件表面涂油,拆封后可直接进行装配或喷涂,避免油污清洗难题。
问:铝合金精密件加工后为什么依然容易出现白斑和斑点腐蚀? 答:这通常是因为切削液碱性偏高,或者清洗后烘干不彻底,表面残留的酸碱介质或水渍与空气反应导致氧化。建议调整切削液pH值,并加强超声波清洗与烘干工序。问:如何评估精密机加工件的防腐蚀性能? 答:行业常采用中性盐雾试验(NSS)、湿热试验以及周期浸润试验来检验防护效果,通过测试零件出现首个锈蚀点的时间,评估表面处理与防锈工艺的可靠性。
Share on Social:


-
上一页:
紧公差数控加工解析:精度标准、核心要素与应用场景
-
下一页:
CNC 如何实现微米级精度
获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!