>


EDM 电火花加工 vs CNC 数控加工:精密制造决策全面指南
By Yize Precision
8 月 27, 2026
前言
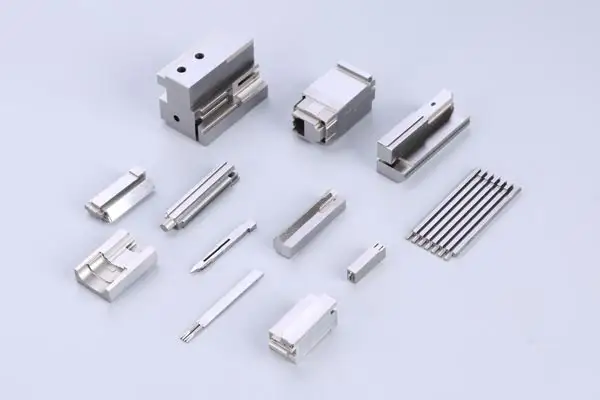
在竞争日益激烈的现代精密制造格局中,加工工艺的选择直接决定着产品质量、生产周期和整体成本效益。电火花加工(EDM)与计算机数控加工(CNC)作为行业两大支柱技术,各有所长,也各有其最佳应用场景。
深入理解 EDM 与 CNC 加工的本质区别,能够帮助工程师、项目经理和企业决策者做出更科学的判断,让制造策略与业务目标精准匹配。本文将从工作原理、核心优势、实际应用等多个维度,对两种工艺进行系统性对比,为你的制造决策提供专业参考。
认识 EDM 电火花加工:非接触式的精密工艺
电火花加工(Electrical Discharge Machining,简称 EDM),又称放电加工或火花机加工,是一种非传统的减材制造工艺,通过工具电极与工件之间可控的脉冲放电来蚀除材料。
工作时,电极与工件浸没在绝缘工作液中,快速、连续地产生火花放电,瞬间温度可达 8000~12000 摄氏度,使工件材料在无物理接触的状态下熔化并汽化,从而达到去除材料的目的。
EDM 主要分为两大类:慢走丝线切割(Wire EDM) 和 电火花成型加工(Sinker EDM)。
- 线切割:使用一根连续移动的细金属丝(通常为黄铜丝或铜丝),在导电材料上切割出二维轮廓形状,尺寸公差可达到 ±0.002 mm 的极高精度。
- 成型加工:又称型腔电火花加工,使用定制形状的石墨或铜电极,在工件上复制出复杂的三维型腔和凹槽特征——这些特征往往是传统切削刀具难以甚至无法实现的。
EDM 最核心的特点在于:材料去除依靠热蚀效应而非机械力,因此工件硬度不影响加工能力。这使得它在淬火工具钢、硬质合金、钛合金等高强度导电材料的加工中,具有不可替代的优势。
认识 CNC 数控加工:机械切削的行业标杆
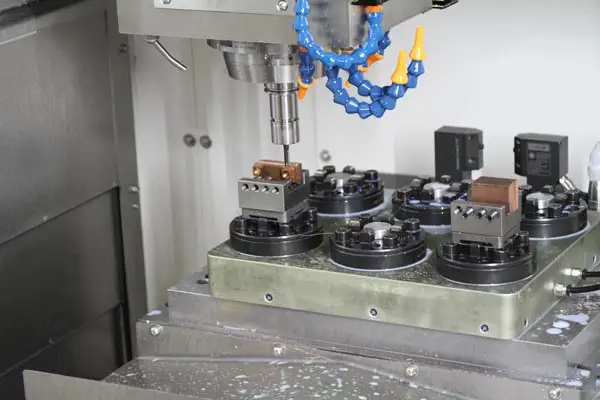
计算机数控加工(Computer Numerical Control,简称 CNC),是通过预先编程的计算机软件自动控制机床刀具运动的加工方式。CNC 加工涵盖铣削、车削、钻削、镗削等多种工艺,其共同特点是通过旋转刀具与工件的物理接触来去除材料。
CNC 系统运行由 CAD/CAM 软件生成的 G 代码指令,可在多个轴向上精确、重复地控制刀具路径和工件定位。现代 CNC 铣床可实现三轴、四轴乃至五轴联动,加工高度复杂的三维几何形状,精度与一致性均极为出色。从金属、塑料、木材到泡沫和复合材料,CNC 几乎能高效加工绝大多数工程材料。
CNC 加工的核心优势包括:材料去除率高、表面质量优异、大批量生产效率出众。配合合理的刀具和夹具,CNC 机床可长时间连续运行,人工干预极少,是全球现代制造工厂当之无愧的”主力担当”。
EDM 与 CNC 加工的核心差异对比
材料去除原理不同
EDM 与 CNC 最根本的区别,在于材料去除的方式完全不同。
CNC 依靠的是机械切削作用——刀具以物理方式从工件上剪切材料。这种方式存在固有限制:刀具硬度必须高于工件材料,且切削力可能导致工件变形,甚至损坏精密特征。
EDM 则依靠热蚀效应去除材料,电极与工件之间不存在机械接触。这种非接触特性意味着 EDM 不受材料硬度限制,也不会产生切削力,能够在不产生形变的前提下,加工脆弱的薄壁结构和精细特征。
材料适用范围不同
CNC 加工的材料兼容性极广,几乎所有可切削材料都能胜任,包括铝、钢、不锈钢、黄铜、铜、钛、塑料及复合材料等。其唯一实际限制是材料硬度——当工件硬度接近刀具硬度时,刀具磨损会急剧加速,表面质量也会明显下降。
EDM 则仅适用于导电材料。大多数陶瓷、塑料、复合材料等非导电材料,无法通过传统 EDM 工艺加工。但在导电材料范围内,EDM 展现出了惊人的通用性:淬火工具钢、硬质合金、高温合金等,无论硬度多高,都能以同等效率从容加工——这是任何机械加工方式都无法比拟的。
精度与公差能力不同
EDM 和 CNC 都属于高精度加工,但两者擅长的”精度方向”各有侧重。
线切割的公差控制能力最为出色,尤其在内部特征和复杂二维轮廓方面,典型精度可达 ±0.002 mm ~ ±0.005 mm。由于不存在切削力,刀具挠度为零,即便是极精细的特征也能保持稳定的加工精度。
CNC 加工同样具备优异的精度,设备调试良好时通常可达 ±0.005 mm ~ ±0.025 mm。五轴 CNC 加工中心在复杂曲面加工方面表现卓越,但在锐利内角和超精细特征的加工上,仍难以与 EDM 比肩。
加工速度与生产效率不同
在材料去除率上,CNC 加工拥有压倒性优势。
对于常规材料,CNC 铣削的材料去除速度比 EDM 高出数个数量级,开粗阶段尤为明显。一台 CNC 铣床几分钟就能去除一立方厘米的铝材,而 EDM 完成同等体积的去除往往需要数小时。
EDM 速度较慢,是由其加工原理决定的——每一次火花只能蚀除极微量的材料。因此,EDM 在精加工、复杂特征加工、硬材料加工等 CNC 难以高效完成的场景中才具备经济性,并不适合大体积材料的快速去除。
表面质量表现不同
CNC 加工通常直接就能获得更高的表面质量,配合高品质精加工刀具和优化的切削参数时表现更佳。CNC 加工面呈现出均匀的刀纹质感,且不会产生热加工特有的重铸层。在合理的刀具与进给条件下,CNC 精加工的表面粗糙度可达 Ra 0.4 μm 甚至更优。
EDM 加工面则呈现出独特的哑光凹坑质感,这是连续火花蚀除留下的痕迹。现代多道次精加工策略虽然能将 EDM 的表面粗糙度降至 Ra 0.2 μm 的水平,但加工过程不可避免会产生一层重铸层(又称白层),厚度通常在 2~20 μm 之间。这层重铸层可能含有微裂纹,对于高抗疲劳要求的应用,往往需要追加研磨或抛光等后处理工序。
成本结构对比
EDM 与 CNC 的成本构成差异很大。
CNC 加工的机床小时费率通常更低,在大多数应用场景中更具成本效益。CNC 的主要成本驱动因素包括机床工时、刀具费用和装夹人工。对于大批量生产,CNC 的规模经济效应十分明显,单件成本可大幅降低。
EDM 的实际小时费率通常更高,原因在于材料去除速度慢、电极制造成本高、设备专业性强。其中,成型 EDM 需要定制电极(通常为石墨或铜质),这既增加了成本,也延长了交付周期。线切割则无需定制电极,电极丝本身成本相对低廉,因此在某些几何形状的加工中更具成本竞争力。
什么情况下选择 EDM,而不是 CNC?
EDM 在以下几类制造场景中是首选方案:
第一,材料极硬的场合。 当工件为淬火工具钢、硬质合金或高温合金等超硬材料时,传统切削刀具面临严重磨损问题,难以保证表面质量。模具制造行业(尤其是注塑模和冲压模)在淬硬后进行型腔加工,高度依赖 EDM 工艺。
第二,需要锐利内角的场合。 旋转刀具必然会留下与刀具半径相等的圆角,因此真正的锐利内角和平底型腔,用 CNC 加工在物理上是不可能的。对于内角半径小至 0.02 mm 的零件,EDM 是唯一可行的选择。
第三,微特征与精密薄壁结构的场合。 EDM 的非接触特性使其在微孔、窄缝、薄壁等精细结构加工中大显身手——这些特征在 CNC 切削力作用下极易变形甚至断裂。医疗器械、燃油喷射零部件、微型机械零件等领域,广泛采用 EDM 来应对这些高难度特征。
第四,高深宽比深腔的场合。 对于深腔、深槽等高深宽比特征,常规刀具往往因悬伸过长、刚性不足而无法有效加工,EDM 则能从容应对。
什么情况下选择 CNC,而不是 EDM?
在大多数常规加工场景中,CNC 都是更优选择。
第一,需要大量去除材料的项目。 CNC 加工的加工周期更短、单件成本更低。大批量生产尤其能从 CNC 的高材料去除率和高效生产节奏中获益。
第二,加工非导电材料时。 塑料、木材、泡沫、非导电陶瓷等材料,EDM 根本无法加工,CNC 是唯一选择。也正因如此,从航空航天到消费电子,材料种类繁多的行业都离不开 CNC。
第三,复杂三维曲面和自由形态。 五轴 CNC 加工中心一次装夹即可完成复杂几何形状的加工,而成型 EDM 则需要多支定制电极和大量调试时间,整体效率远低于五轴 CNC。
第四,对表面完整性要求高、不希望做后处理的场合。 CNC 加工表面不存在 EDM 固有的重铸层,原始加工面质量更好。对于疲劳强度至关重要的零件,CNC 往往能省去后续的表面处理工序。
协同应用:EDM 与 CNC 的 1+1 > 2
在实际生产中,EDM 和 CNC 并非互斥的竞争对手,而是相辅相成的工艺组合。最高效的制造策略,往往是将两者结合使用,发挥各自的优势。
最常见的组合模式是“CNC 开粗 + EDM 精加工”。以模具制造为例:先用 CNC 铣床快速去除模坯的大部分材料,预留经过精确计算的加工余量;随后对工件进行热处理,达到所需硬度;淬硬后再用 EDM 对型腔进行最终精加工——既利用了 CNC 的高效开粗能力,又发挥了 EDM 在硬材料加工和锐利内角方面的特长。
另一种有效的组合方式是:外部特征用 CNC,内部特征用 EDM。CNC 高效完成零件整体外形加工,线切割则负责精密内轮廓和键槽、花键、异形孔等复杂内部特征。
这种协同策略能同时优化时间和成本,在保证最高质量标准的前提下,大幅缩短整体生产周期。
常见问题解答(FAQ)
问:EDM 的精度比 CNC 更高吗?
答:EDM,尤其是线切割,确实能实现更严格的尺寸公差——典型范围为 ±0.002 mm ~ ±0.005 mm,而 CNC 通常为 ±0.005 mm ~ ±0.025 mm。但精度对比还要看具体特征类型和设备等级。在某些特征加工上 CNC 同样可以非常精准,而 EDM 在内部内角和硬材料加工方面(不存在刀具挠度问题)优势更为明显。
问:EDM 能完全取代 CNC 加工吗?
答:不能。EDM 仅适用于导电材料,且材料去除速度要慢得多。CNC 加工的材料范围更广,加工速度更快,在绝大多数常规加工场景中成本也更低。两者是互补关系,而非替代关系。
问:EDM 和 CNC 的成本差距有多大?
答:同等材料去除量的前提下,EDM 的成本通常是 CNC 的 3~5 倍,主要原因是加工速度慢和电极成本。但对于 CNC 根本做不出来的特征——比如淬硬钢零件上的锐利内角——EDM 提供的是不可替代的独特价值,不能简单用单位体积成本来衡量。
问:做手板原型,选哪种工艺更合适?
答:对于几何形状和材料都比较常规的手板,CNC 加工通常更快、更经济。如果手板涉及硬材料、锐利内角或微特征,而 CNC 无法满足设计要求,则选择 EDM 更为合适。
问:EDM 和 CNC 的表面质量有什么区别?
答:CNC 加工的原始表面质量通常更好,有典型的刀纹特征,且没有重铸层。EDM 表面呈凹坑状质感,并会残留 2~20 μm 厚的重铸层。通过多道次精加工,EDM 也能达到 Ra 0.2 μm 的光洁度,但对于抗疲劳要求高的应用,通常还需要后处理来去除重铸层。
Share on Social:


-
上一页:
什么是精密加工?
-
下一页:
紧公差数控加工解析:精度标准、核心要素与应用场景
获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!