>


如何提高精密切削效率:工艺优化与智能制造的全链路解决方案
By Yize Precision
9 月 18, 2026
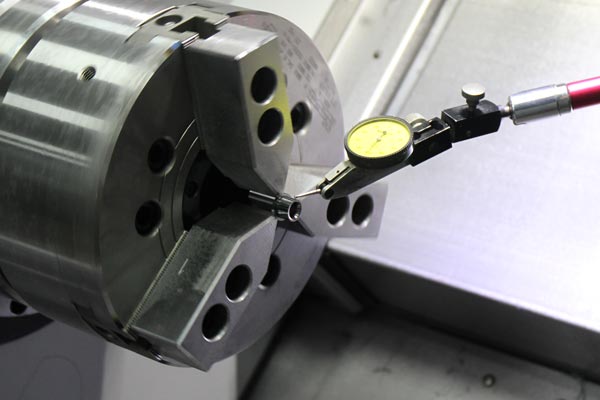
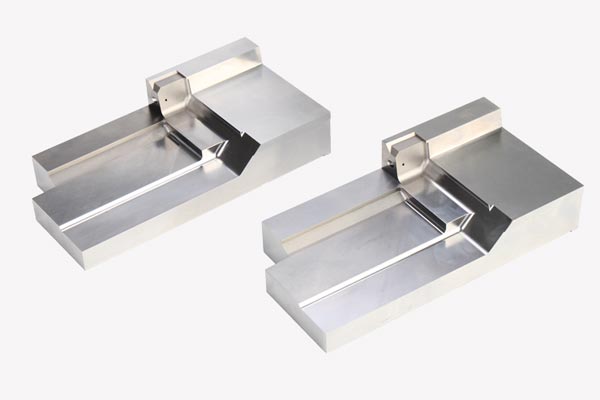
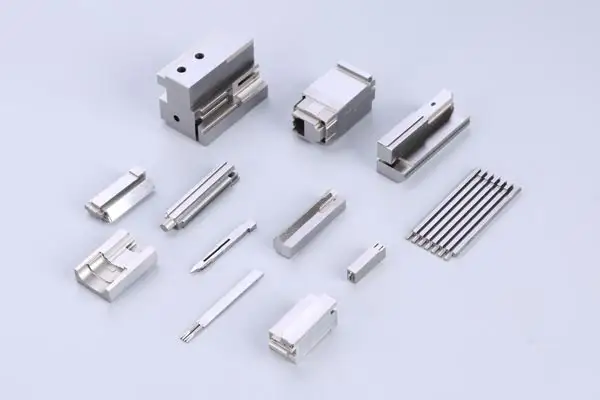
在高端制造产业持续升级的背景下,精密切削作为模具制造、医疗器械、航空航天和3C电子等领域的核心加工工艺,其效率直接决定了企业的交付能力与市场竞争力。切削效率的提升并非单纯提高转速或进给速度,而是一个涉及刀具、参数、冷却、设备、工艺规划乃至质量管理的系统性工程。本文将从多个维度深入剖析精密切削效率的提升路径,并结合宜泽模具(Dongguan Yize Mould Co., Ltd)的实践经验,为制造企业提供可落地的优化方案。
一、刀具选型与几何参数优化:效率提升的核心基础
刀具被称为”工业牙齿”,其性能直接决定切削效率的上限。在精密切削场景中,刀具选型需要综合考虑工件材料、加工精度要求、表面质量目标和设备条件等多重因素。
不同工件材料对刀具材质的要求差异显著。加工淬火钢等高硬度材料时,应选用硬质合金或立方氮化硼刀具,并配合适当的负前角以增强刃口强度;加工铝合金等塑性材料时,则可选用金刚石涂层刀具或高速钢刀具,采用较大前角以保证切削锋利度。宜泽模具在长期的精密模具零件加工实践中,针对钨钢、不锈钢、铝合金等不同材料建立了完善的刀具选型数据库,确保每一种材料都能匹配最优的刀具方案,从而在保证±0.001mm加工精度的同时,将刀具寿命控制在合理区间。
除材质选择外,刀具几何参数的精细化调整同样关键。主偏角的大小影响切削刃单位长度负荷和径向切削力,加工刚性较差的薄壁零件时宜选用较大主偏角以减小振动;副偏角则直接影响已加工表面粗糙度,精加工场景下应尽可能减小副偏角以降低残留面积高度。刃倾角的合理配置可以改变切屑流向并保护刀尖,在断续切削工况下采用负刃倾角能显著提升刀具抗冲击能力。
二、切削用量的科学配置:效率与质量的平衡艺术
切削用量三要素——背吃刀量、进给量和切削速度——的合理搭配,是精密切削效率优化中最具实操性的环节。三者之间并非简单的线性关系,而是存在复杂的相互制约。
从刀具耐用度角度看,切削速度对刀具寿命影响最大,进给量次之,背吃刀量影响最小。因此,在粗加工阶段,应优先采用尽可能大的背吃刀量以减少走刀次数,其次选择工艺系统刚性所能承受的最大进给量,最后根据刀具寿命要求确定切削速度。宜泽模具在精密模具型腔粗加工中,通过一次走刀切除80%以上的加工余量,大幅缩短了粗加工工时,为精加工预留了充足的质量保证空间。
精加工阶段的策略则完全不同。此时加工余量通常控制在0.1至0.4mm之间,进给量需根据表面粗糙度要求精确设定,而切削速度应尽量避开积屑瘤产生的临界区间。对于表面粗糙度要求Ra0.8μm以下的精密零件,宜泽模具采用高转速配合小进给量的策略,同时利用修光刃刀具进一步降低表面粗糙度,在部分铝合金零件加工中甚至可直接达到镜面效果,省去了后续抛光工序。
此外,切削用量的选择还需校核机床功率是否满足要求,并综合考虑工件装夹刚性、刀具悬伸长度等因素,避免因振动或颤振导致加工质量下降。
三、冷却润滑系统的精细化管理:热变形控制的关键
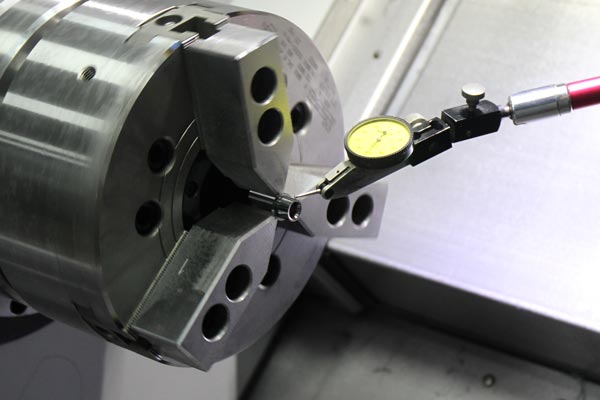
金属切削过程中,约98%的机械能转化为热能。这些热量若不能及时散去,将导致刀具急剧磨损、工件热变形,严重影响加工精度和表面质量。因此,冷却润滑系统的优化是提升精密切削效率不可忽视的一环。
传统的大量浇注式冷却方式存在冷却液利用率低、环境污染大等问题。近年来,微量润滑技术(MQL)在精密切削领域得到广泛应用。该技术以毫秒级间隔将雾化冷却剂喷射至切削区,在保证润滑效果的同时大幅减少冷却液用量。更为先进的脉冲式微量润滑策略,通过使热冲击频率与材料热扩散速率形成匹配,可将热影响区厚度压缩至传统方法的五分之一以下,有效降低工件因热胀冷缩产生的尺寸误差。
冷却液的喷嘴位置与喷射角度同样影响冷却效果。研究表明,当喷嘴与工件表面夹角约为25度时,冷却液在切屑底部的流速可比传统直角喷射提升40%以上,同时湍流强度降低约60%,减少了切屑对已加工表面的二次划伤。宜泽模具在多台精密数控车床上应用了优化后的冷却系统,使刀具耐用度提升了约30%,精加工尺寸的一致性得到显著改善。
四、工艺路径规划与设备升级:系统效率的整体跃升
单一工序的效率提升存在天花板,而工艺路径的整体优化往往能带来更大的效率增益。通过合理安排工序顺序、减少装夹次数、合并工步,可以大幅缩短零件的总加工周期。
多轴联动加工技术的普及使得一次装夹即可完成复杂零件的多面加工,避免了多次装夹带来的定位误差和辅助时间。宜泽模具配备的高精度多轴铣削设备,能够处理复杂曲面和结构部件,在精密模具镶件、连接器模具零件等产品的加工中,将传统需要三至四道工序的加工内容整合为一次装夹完成,综合效率提升超过50%。
设备的精度保持性同样重要。定期的设备维护、导轨精度校准和主轴动平衡检测,是保证精密切削长期稳定高效的基础。此外,采用在线测量和在机检测技术,可以在不拆卸工件的前提下完成尺寸检验,发现偏差及时补偿,减少了因废品返工造成的时间损失。宜泽模具引入的德国蔡司三坐标测量机,配合首件全尺寸检验制度,确保每一批次产品的加工精度都稳定在公差范围内,降低了质量成本。
五、数字化与智能化:精密切削效率的新增长极
随着工业4.0和智能制造的深入推进,数字化技术正在重塑精密切削的效率边界。传统依赖操作工人经验的加工模式,正逐步被数据驱动的智能加工所取代。
刀具磨损的在线监测是智能化的重要应用方向。通过采集切削力信号、声发射信号或振动信号,结合机器学习算法,可以实时判断刀具磨损状态,并在刀具进入急剧磨损阶段前及时更换,既避免了因崩刀导致的工件报废,又充分利用了刀具的有效寿命。声发射监测技术尤其适用于精密切削场景,当刀具发生微崩刃时,信号频率会从20kHz突然跃升至200kHz以上,系统可在0.5秒内识别并发出警报,误报率可控制在极低水平。
切削参数的自适应调整是另一项关键技术。在复杂曲面加工中,传统CAM软件生成的刀具路径假设工件材料均匀一致,但实际铸件不同区域的硬度和碳化物分布可能存在显著差异。通过将工件表面划分为大量微小单元,每个单元根据实时测量的切削力反馈独立调整进给率,可以在保证加工质量的前提下最大化材料去除率。宜泽模具在部分高端精密零件的加工中引入了自适应加工系统,使加工效率平均提升了20%以上,同时表面粗糙度稳定控制在Ra0.4μm以内。
更为长远的趋势是建立企业级的工艺知识库。将每一个零件的加工参数、刀具方案、质量数据沉淀为结构化数据,后续遇到相似零件时可通过相似性检索直接调用优化后的工艺方案,将工艺调试时间缩短70%以上。这种数据复用模式正在成为精密制造企业核心竞争力的重要组成部分。
六、宜泽模具:精密切削领域的实践标杆
作为深耕精密模具与精密零件加工领域近二十年的企业,宜泽模具(Dongguan Yize Mould Co., Ltd)在精密切削效率提升方面积累了丰富的实践经验。公司坐落于被誉为”中国模具制造枢纽”的东莞长安镇,拥有100余台数控铣床和车床,以及慢走丝线切割、放电加工、光学研磨等完备的精密加工设备。
在质量管理方面,宜泽模具通过了ISO 9001:2015、ISO 13485:2016、ISO 14001:2015和IATF 16949:2016等多项国际认证,建立了从原材料入库到成品出厂的全流程质量追溯体系。公司的精密模具加工精度可达±0.001mm,精密零件加工精度可达±0.002mm,在同行业中处于领先水平。
在效率提升方面,宜泽模具推行的DFM(可制造性设计)分析服务,能够在订单确认阶段就对客户图纸进行工艺性评审,提前识别可能影响加工效率和质量的设计问题,并提出优化建议。配合自动化的工艺参数配置系统和首件检验制度,公司能够实现最快3天的精密零件交付速度,帮助客户大幅缩短产品开发周期。
宜泽模具的服务领域涵盖汽车工程、电子电器、航空航天、医疗技术、工装夹具和模具制造等多个行业,产品远销欧美、日本等发达国家和地区。公司秉持”以技术驱动质量,以质量赢得信任”的发展理念,持续在精密切削领域深耕细作,为全球客户提供高效、精密、可靠的加工解决方案。
常见问题解答(FAQ)
Q1:提高精密切削效率是否必然牺牲加工精度?
不一定。切削效率与加工精度并非简单的对立关系。通过科学的刀具选型、合理的切削用量配置以及先进的冷却润滑技术,可以在保证甚至提升加工精度的前提下提高效率。关键在于找到效率与质量的最佳平衡点,而非盲目追求单一指标。宜泽模具的实践表明,系统化的工艺优化往往能够实现精度与效率的同步提升。
Q2:中小型企业如何在设备投入有限的情况下提升精密切削效率?
中小企业可以从多个低成本方向切入。首先,优化现有刀具选型和切削参数,充分挖掘设备潜能,这是投入产出比最高的优化方式。其次,改进冷却润滑系统,如升级喷嘴结构或采用微量润滑技术。再次,优化工艺路线,减少装夹次数和辅助时间。最后,建立标准化的作业流程和刀具管理制度,减少因人为因素导致的效率波动。这些措施不需要大量设备投入,却能带来显著的效率提升。
Q3:精密切削中如何平衡刀具成本与加工效率?
刀具成本与加工效率之间需要综合考量。高性能刀具单价较高,但使用寿命长、切削效率高,分摊到每个零件上的刀具成本反而可能更低。企业应建立刀具综合成本核算体系,将刀具价格、使用寿命、加工效率和质量稳定性等因素纳入评估,而非仅关注采购单价。同时,通过刀具修磨、涂层修复等方式延长刀具总寿命,也是降低刀具综合成本的有效途径。宜泽模具针对不同加工场景制定了分级刀具策略,在关键工序采用高端刀具保证效率和质量,在普通工序选用性价比更高的刀具,实现了整体成本的最优配置。
Share on Social:


-
上一页:
CNC原型加工完整指南:从概念到精密零件的落地之路
- 下一页: 无
获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!