>


医用钛合金零件加工:精密制造、材料选择与质量体系完整指南
By Yize Precision
10 月 20, 2026
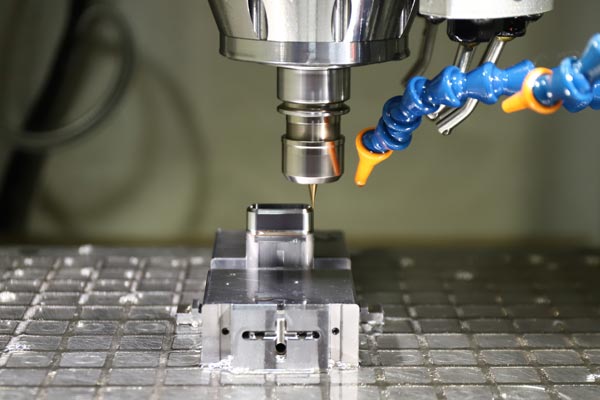
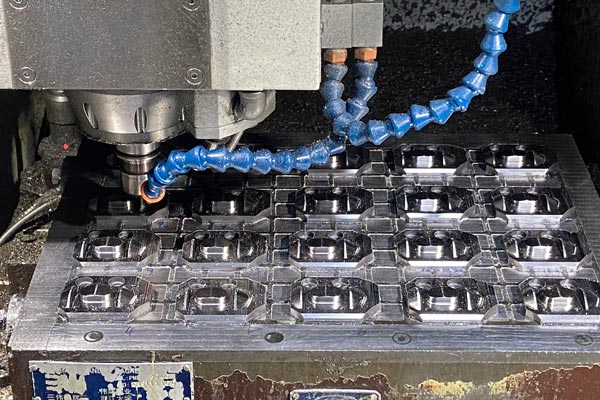
钛已成为植入式及外科医疗器械领域的标杆材料,而钛合金加工则是将这种性能卓越的金属转化为外科医生与患者每天依赖的精密、可靠零件的关键工艺。从骨科植入物到手术器械,医用钛合金零件必须同时满足两大要求:极高的尺寸精度与严格的法规合规。本文将从材料选型、工艺难点、核心加工流程、表面处理与质量体系等维度,系统讲解医用钛合金加工的全貌。
为什么钛是医疗设备的首选材料
医疗设备工程师选择钛,理由远不止强度。它独特的性能组合使其非常适合人体环境:
- 生物相容性。 钛在生理上呈惰性,不会引发排异反应,是长期植入的理想选择。
- 骨整合。 骨组织会与钛表面直接结合,这对于髋关节、膝关节及牙科植入物的长期稳定性至关重要。
- 耐腐蚀性。 钛表面自然形成的氧化层可抵御体液侵蚀,使部件在数十年内保持结构完整。
- 高强度重量比。 钛在约一半重量下即可提供钢材的机械强度,可减轻植入物重量与患者不适感。
- MRI 兼容性。 钛基本无磁性,装有钛植入物的患者可以安全接受核磁共振检查。
这些特性解释了为什么钛合金加工已成为全球医疗器械合同制造商的核心能力。
医用钛合金加工的常用材料牌号
并非所有钛都相同,牌号选择直接影响加工表现、机械性能与法规认可。
- Ti-6Al-4V ELI(ASTM F136 / ISO 5832-3)。 骨科植入物加工的绝对主力。ELI 意为 “超低间隙元素”,可提高断裂韧性与延展性,广泛用于髋关节柄、膝关节组件、脊柱系统与创伤接骨板。
- 工业纯钛 1–4 级(ASTM F67)。 纯钛更软、耐腐蚀性更强,常用于牙科植入物、骨螺钉及手术器械,这些场景更看重延展性。
- Ti-6Al-7Nb 及特种合金。 性能相近的替代植入合金,当设计上需避免钒元素时常被选用。
- 镍钛诺(镍钛形状记忆合金)。 用于支架与导丝的形状记忆合金,需要专门的加工与表面处理工艺。
植入级医用钛合金零件必须配备完整的材料可追溯性 —— 钢厂质保书、化学成分分析及机械性能报告 —— 因为监管机构与质量审核方会在每个环节要求提供有据可查的材料身份证明。
钛合金加工的主要难点
钛被归类为难加工材料,理解其特性是生产高质量医用零件的第一步。
- 导热性差。 钛导热不良,切削热集中在刀刃处,加速刀具磨损,还可能损伤刀具与工件表面。
- 加工硬化。 钛在切削压力下会迅速硬化,导致下一刀面对的是更硬、更具磨蚀性的表面。
- 切屑控制。 钛会产生长而坚韧的切屑,难以折断,增加缠屑、积屑瘤及表面质量不佳的风险。
- 回弹与变形。 薄壁植入件在切削过程中发生挠曲,使严苛公差更难保证。
- 毛刺形成。 边缘会形成尖锐顽固的毛刺,须在精加工前进行专门的去毛刺与边缘处理。
这些难点都不是不可逾越的障碍,它们只是对经验、刀具与工艺控制提出了更高要求 —— 而这正是专业钛合金加工企业的核心价值所在。
医用钛合金零件的核心加工工艺
医用钛合金零件通过多种减材工艺组合生产,具体根据几何形状、批量与公差要求选择。
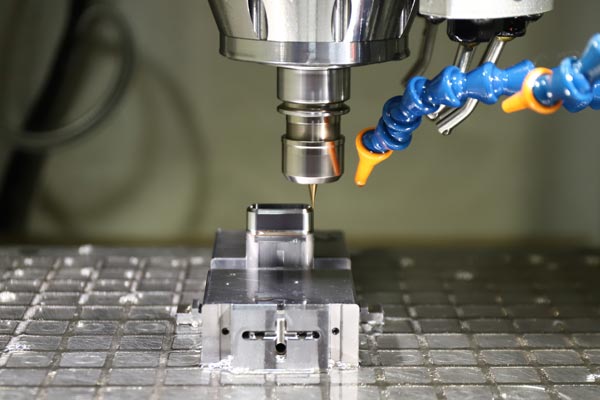
CNC 铣削与车削。 这是大多数医用钛合金加工的基础。五轴 CNC 铣床可在一次装夹内完成复杂植入体几何加工;CNC 车削则负责螺纹头、锥度连接与器械杆等圆柱特征,重复精度极高。
瑞士型走心机加工。 对于骨螺钉、牙科基台及微型器械组件等小而精的零件,瑞士型走心车床精度出色,特别适合细长钛合金工件。
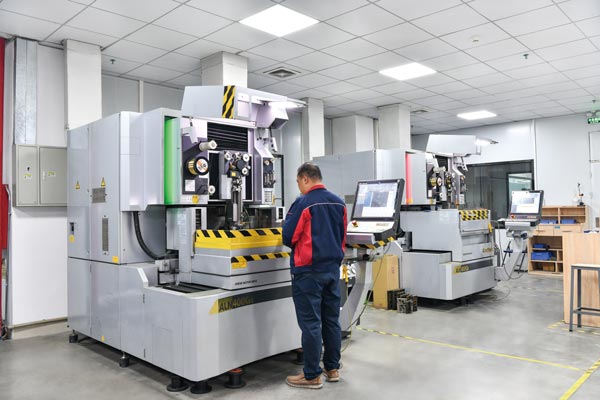
线切割与电火花成形加工。 电火花加工(EDM)在无机械力的情况下切割钛,是加工复杂内部特征、尖锐边角及传统切削难以触及的几何形状的利器。
精密磨削。 磨削可提供关节置换系统轴承面与配合界面所需的高表面光洁度与严格尺寸控制。
刀具与切削液策略。 成功的钛合金加工离不开带专用涂层的硬质合金或 PCD 刀具、用于带走热量与切屑的高压切削液,以及在产能、刀具寿命与表面完整性之间取得平衡的保守切削参数。
表面处理与后处理
医用钛合金零件的表面不是装饰,而是功能性的,在许多情况下还受法规监管。常见工序包括:
- 去毛刺与边缘倒圆。 去除加工毛刺,平滑可能损伤软组织或影响植入体配合的锐边。
- 喷砂。 在植入体表面形成受控的微观粗糙度,促进骨整合。
- 电解抛光。 获得光滑、洁净、耐腐蚀的表面,常用于手术器械与体内设备组件。
- 阳极氧化。 形成更厚的着色氧化层,用于识别、防腐与表面标记。
- 钝化处理。 化学去除游离铁并强化自然氧化层,通常依据 ASTM A967 等标准执行。
- 激光打标。 永久、清晰的零件号、批号与法规符号标记,保障可追溯性。
每道表面处理工序都必须经过验证并有文档记录,因为表面状态直接影响生物反应,也是监管审核的重点对象。
质量控制与法规合规
医用钛合金加工运行在远比一般制造业严格的质量体系之下。可靠的合作伙伴应具备:
- ISO 13485 认证,医疗器械国际质量管理标准,通常与 ISO 9001 结合。
- 面向美国市场的 FDA 21 CFR Part 820 合规,以及面向欧洲市场的 CE 认证路径。
- 完整的材料可追溯性,将每件成品与其原材料批次及质保书关联。
- 过程检验与终检,使用三坐标测量机、光学测量系统及表面粗糙度仪验证尺寸与光洁度要求。
- 洁净室能力,用于植入件的清洗、包装与最终组装。
- 完整的器械历史记录,包括批次记录、检验结果与不合格品文档。
评估加工合作伙伴时,应要求查看其质量体系、审核报告及验证文件范例。在医疗器械制造中,文档本身就是产品的一部分。
钛合金医用零件的应用领域
通过精密加工生产的钛合金医用零件范围十分广泛:
- 骨科植入物: 髋关节柄、髋臼杯、膝关节组件与肩关节系统。
- 脊柱植入物: 椎间融合器、椎弓根螺钉与连接棒系统。
- 创伤固定: 骨折修复用接骨板与螺钉。
- 牙科植入物与基台: 体积小、精度高、表面要求严苛的钛零件。
- 手术器械: 必须经受反复灭菌循环的钳类、牵开器与手持工具。
- 心血管组件: 壳体、导管部件及对耐腐蚀性要求极高的结构元件。
在这些应用中,规律是一致的:复杂的几何形状、严苛的公差,以及对质量缺陷的零容忍。
如何选择钛合金加工合作伙伴
选择正确的合同制造商,决定了项目能否按期推进并通过监管审查。请重点关注:
- 成熟的医疗器械加工经验,且覆盖您所需的合金与零件类型。
- 经认证的资质,包括 ISO 13485 及相应的 FDA 注册。
- 现代化设备,如五轴加工中心、瑞士型走心机与电火花加工能力。
- 完善的质量体系,具备文档化的检验与追溯流程。
- 面向制造的设计支持,因为最好的伙伴会在切下第一刀之前就优化您的设计。
- 清晰的沟通与保密保障,包括保密协议与知识产权保护。
结语
医用领域的钛合金加工是一项要求苛刻、监管严格、又极具价值的专业工作。钛的生物相容性与机械性能,配合精密 CNC 工艺与严格的质量体系,造就了改善数百万人生活的植入物与器械。无论您是在开发新的植入系统,还是在扩大现有产品线,选择既懂钛、又懂医疗器械质量要求的专业加工伙伴,是您做出的最重要的决定。
常见问题解答
为什么钛被认为难以加工? 钛导热性差、加工硬化快,且产生难以控制的坚韧切屑。这些特性导致刀具磨损迅速,需要专用刀具、高压切削液和经过优化的切削参数。
医用植入物最佳钛合金牌号是什么? Ti-6Al-4V ELI(ASTM F136 / ISO 5832-3)是应用最广泛的植入级合金,强度、疲劳性能与生物相容性达到出色平衡。纯钛(ASTM F67)则更常用于牙科及部分外科应用。
钛合金医用零件可以灭菌吗? 可以。钛能耐受高压蒸汽、环氧乙烷和伽马射线等所有标准灭菌方式,机械性能与表面完整性不受影响,因此同样适合可重复使用的手术器械与植入物。
钛合金医用加工可达到什么公差? 专业厂商通常可将钛零件公差稳定控制在 ±0.005 mm 至 ±0.025 mm,具体取决于几何形状与尺寸。最终公差取决于零件设计、加工策略及切削过程中的工件稳定性。
为什么钛合金加工比不锈钢加工成本更高? 钛每公斤价格更高,加工硬化与发热特性使其切削速度更低,刀具消耗也更快。更高的单件成本由钛更优异的生物相容性与长期植入表现所补偿。
医用钛合金加工供应商应具备哪些认证? 至少应持有医疗器械质量管理体系 ISO 13485 认证,最好同时具备 ISO 9001;供应美国市场还需 FDA 注册。植入件供应商还应展示材料可追溯性及经过验证的清洗与包装流程。
Share on Social:


-
上一页:
线割为什么会 “花丝”?
- 下一页: 无
获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!