>


制造圆柱体零件精度达到±0.005毫米有多难?
By Yize Precision
6 月 18, 2026
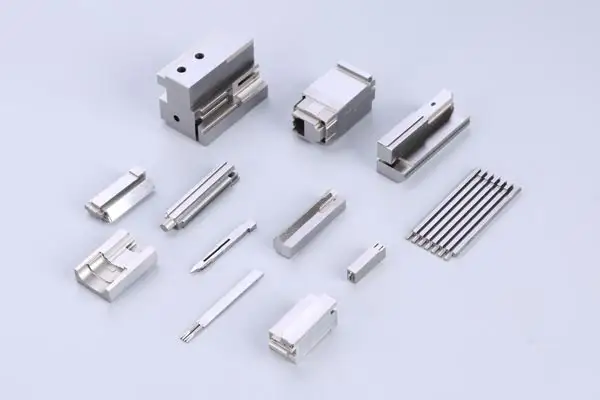
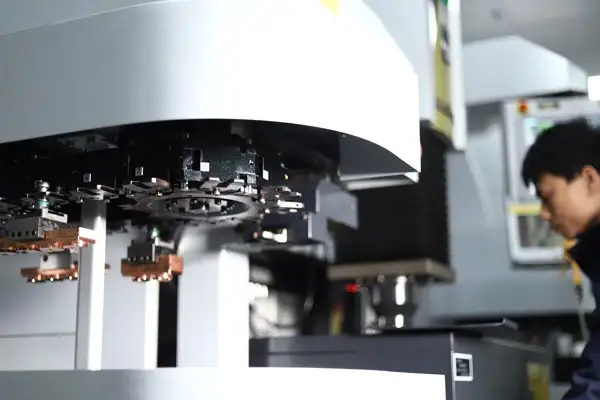
在制造业的精密领域,生产具有±0.005毫米精度的圆筒零件是一项极具挑战性的任务。它对设备、工艺、材料和人员素质提出了极其严格的要求。
设备精度是基本前提
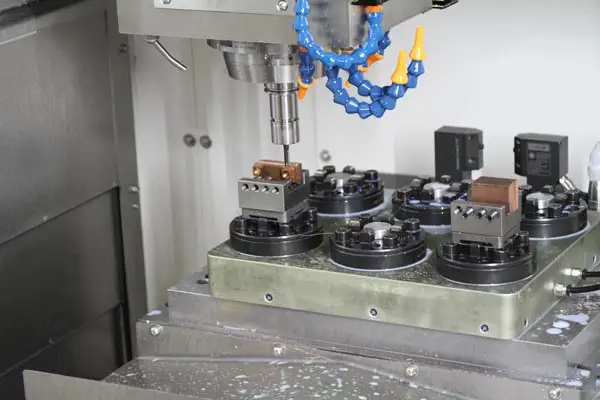
为了实现±0.005毫米的精度,生产设备必须具备极高的精度和稳定性。以数控机床为例,主轴的径向跑动和轴向游隙必须控制在非常小的范围内,通常小于0.001毫米。这是因为即使是主轴的微小跑动也会直接反射到加工的圆柱体部件上,导致尺寸偏差超出允许范围。同时,机床导轨的直线性和滚珠螺杆的传动精度也会影响圆筒零件的加工精度。此外,设备还需具备良好的抗干扰能力。外部环境中的微小振动和温度变化都可能干扰加工过程,导致设备产生微小位移,从而影响圆筒部件的精度。例如,在没有良好隔震措施的车间,机床可能因周围设备的运行或车辆通过而振动,导致加工圆筒部件的尺寸波动。
过程控制是关键环节
加工工艺的配方和实施对于确保汽缸零件的精度至关重要。在切削加工中,切削参数的选择需要极其精确。切削速度、进给速率和切削深度相互关联且相互影响。
如果切削速度过高,可能导致刀具加速磨损和热量增加,导致圆筒部件的热变形,影响尺寸精度。过大的进给率会增加切削力,导致机床振动,导致表面粗糙度增加,加工零件的尺寸精度降低。切削深度选择不当还会影响加工的稳定性和精度。
此外,加工过程中的冷却和润滑也不可忽视。合适的冷却剂可以迅速去除切削过程中产生的热量,减少热变形,同时起润滑作用,降低切削力,改善加工零件的表面质量。
此外,为了进一步提高精度,通常需要多次加工和精加工工艺。例如,首先进行粗加工以去除大部分余量,然后进行半表面处理,最后进行表面处理。每种加工工艺都有不同的工余量和精度要求,需要严格控制。
材料特性带来挑战
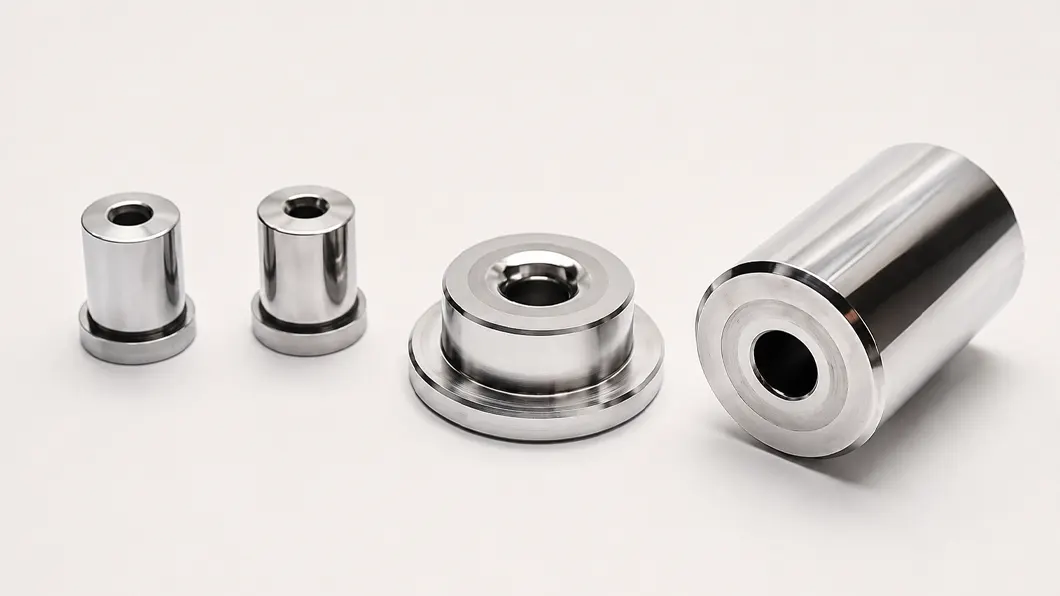
材料的性质也对圆柱件的加工精度有显著影响。不同材料具有不同的硬度、韧性和热导率,这给加工带来了不同的难度。对于不锈钢和硬质合金等硬质材料,刀具在切削过程中磨损迅速,需要频繁更换刀具。这不仅增加了生产成本,还可能因刀具更换时的定位误差而影响圆筒零件的精度。对于铜和铝等坚韧材料,切割过程中容易发生塑性变形,导致加工表面不光滑,且难以确保尺寸精度。此外,材料内部组织的均匀性也影响加工精度。如果材料内部存在孔隙、夹杂物或其他缺陷,这些缺陷可能导致切割过程中切削力的突然变化,进而产生振动,从而影响圆筒部件的尺寸和表面质量。
人员素质决定最终效果
操作员的技能水平和经验在高精度圆筒零件的生产中起着决定性作用。即使拥有先进的设备和高精度工艺,如果操作员缺乏专业知识和技能,也无法保证气缸部件的精度。操作员需要熟悉设备的操作和维护,能够准确设定加工参数,并及时识别和解决加工过程中出现的问题。例如,在加工过程中,操作员需要通过观察切屑的形状、颜色和声音判断切削状态是否正常,并及时调整切削参数。同时,操作员还需具备严谨的工作态度和高度责任感,严格遵循操作工艺要求,仔细检查和测量每个加工链节,确保气缸零件的精度符合要求。
测量与检验确保质量
准确的测量和检测是确保气缸部件精度的重要环节。由于圆柱体零件的精度要求高达±0.005毫米,普通测量工具已无法满足这些要求。需要高精度测量仪器,如坐标测量机和激光干涉仪。这些测量仪器具有极高的测量精度和分辨率,能够准确测量圆柱体部件的尺寸、形状和位置精度。然而,测量仪器的使用也需要专业技术人员进行操作和校准;否则,可能会产生测量误差。此外,测量环境也需要严格控制。温度和湿度等因素会影响测量仪器的精度以及测量结果的准确性。
常见问题解答(FAQs)
Share on Social:


-
上一页:
塑料注塑模具与硅胶模具的主要区别分析
-
下一页:
碳化钨气缸零部件行业趋势:技术驱动的高端与绿色转型
获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!