>


多腔注塑模具特点全解析:高效量产背后的工程逻辑
By Yize Precision
10 月 09, 2026
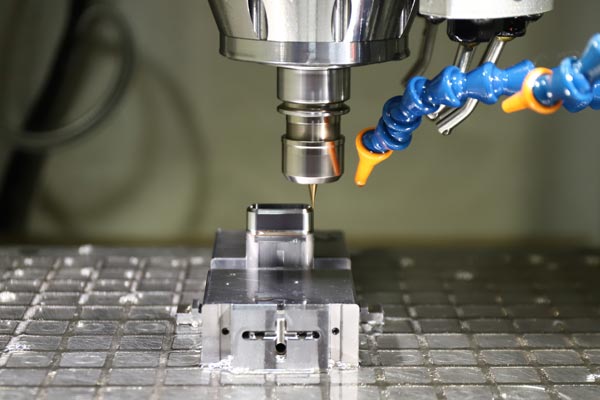
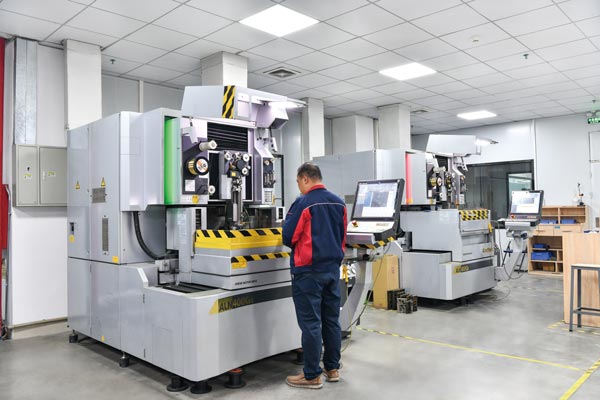
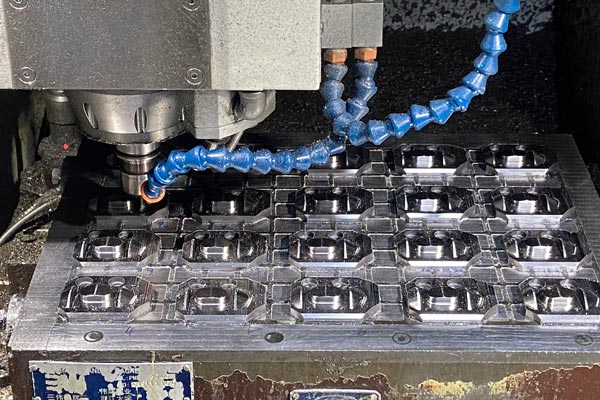
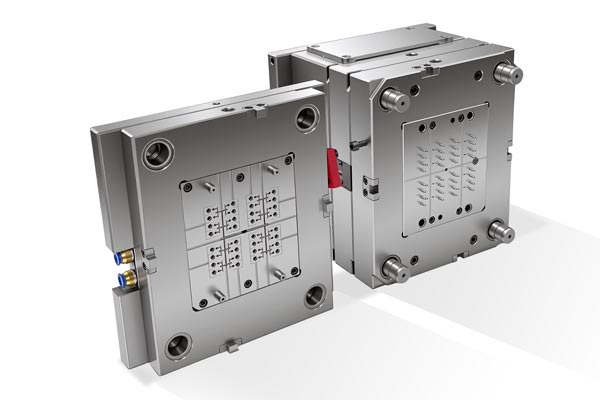
在注塑成型领域,多腔注塑模具(Multi-Cavity Injection Mold)一直是批量生产场景下的主力工具。无论是日用消费品的瓶盖、3C 电子连接器,还是医疗器械精密部件,多腔模具都承担着 “一模多产” 的关键角色。理解多腔注塑模具的特点,不仅是模具设计工程师的基本功,也是制造企业在立项、采购与产能规划时做出正确决策的前提。本文将从效率、成本、质量、设计与运维等多个维度,系统拆解多腔注塑模具的核心特点。
一、什么是多腔注塑模具
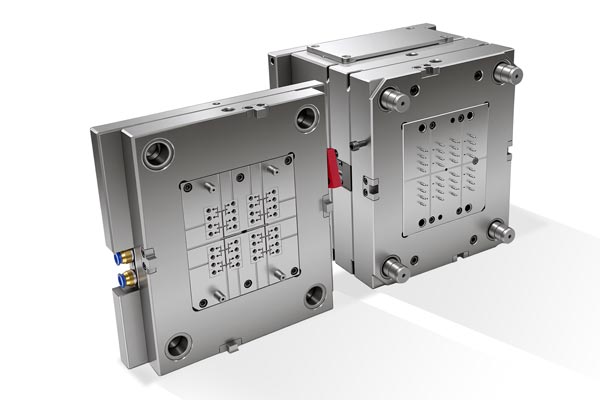
多腔注塑模具,是指在一套模具内同时设置两个及以上相同型腔的注塑模具。它可以在一次注射周期内同时成型多个完全相同的制品,与单腔模具 “一次成型一件” 的工作方式形成鲜明对比。多腔模具的应用范围极广,从常见的 2 腔、4 腔、8 腔,到医疗耗材、瓶盖等大批量产品上的 32 腔、64 腔乃至更多腔数,均属于多腔模具的范畴。
多腔模具的核心价值并非简单地把多个型腔 “塞进” 一套模架,而是在同一套工艺参数下,让每个型腔都稳定地产出品质一致的产品,这是一项需要精密设计与严格制造支撑的系统工程。
二、多腔注塑模具的核心特点
1. 生产效率成倍提升
多腔模具最直观的特点是产能优势。在注塑周期基本不变的前提下,型腔数量直接决定单次注射的产出数量,模具产量随腔数近似线性增长。以 8 腔模具为例,其单周期产出是单腔模具的 8 倍,而周期时间通常只增加约 10% 左右,实际吞吐量可提升数倍。对于大批量、长交期的订单,多腔模具能够在更短的时间内满足产能需求,无需同时投入多台设备、多套模具并行生产。
2. 单件制造成本显著下降
成本优势是多腔模具最核心的经济驱动力。注塑生产的固定成本,包括设备折旧、人工、能耗与车间管理成本,会随着单周期产出的增加而被摊薄。行业实践表明,在批量足够大的前提下,16 腔模具相比单腔模具可将单件成本降低约 60% 至 80%;即便考虑周期时间因冷却需求略有延长,多腔方案在规模化生产中的单位成本竞争力仍然非常突出。ZetarMold
需要强调的是,这一成本优势存在明确前提:只有当生产批量足够大、模具费用能够在产量中被充分摊销时,多腔方案才具有经济性。批量过小的情况下,多腔模具的高昂前期投入反而会成为负担。
3. 产品一致性高度依赖流道平衡
多腔模具最大的技术难点,在于保证各型腔的充填一致性。熔融塑料从主流道分流进入各型腔时,如果流道设计不均衡,各腔会在不同时间、不同压力、不同温度下完成充填,直接导致产品出现缺料、飞边、翘曲或尺寸不一致等缺陷。
行业内通常采用两种平衡策略:一种是自然平衡,通过几何对称的流道布局,使每个型腔到主流道的流动距离完全一致,这是公认的理想方案;另一种是人工平衡,在无法实现对称布局时,通过调整流道截面尺寸或采用阀式热流道进行流量补偿。此外,借助模流分析软件(如 Moldflow)进行充填模拟与流道优化,可将各型腔充填时间的不平衡率控制在 5% 以内,已成为多腔模具设计的标准手段。中国塑料Fecision
4. 对设计与加工精度要求极高
多腔模具的精度要求远超单腔模具。各型腔的尺寸公差、表面质量与粗糙度必须高度一致,任何一处型腔的加工偏差,都会造成同批产品出现腔间差异。这就要求模具制造环节采用高精度加工设备与严格的公差控制,必要时还需要对每个型腔进行独立检测与修正。型腔布局还需保持对称与合理的腔间距,既保证模具整体强度,又避免相邻型腔间的热变形干扰。
5. 冷却系统设计难度显著加大
冷却系统直接决定注塑周期与产品变形趋势。多腔模具中,每个型腔都需要获得等效的冷却条件,否则型腔间的温度差异会引发翘曲与尺寸波动。由于型腔数量多、空间紧凑,冷却水路的布置受到极大限制,设计难度随之上升。近年来,随型冷却(Conformal Cooling)技术通过 3D 打印随形水路贴合型腔轮廓,可显著提升冷却均匀性并将周期时间缩短约 30%,成为高端多腔模具的重要技术方向。ZetarMold
6. 前期模具投入更高
多腔模具的制造成本与开发周期通常明显高于单腔模具。型腔数量多意味着更多的模仁加工量、更复杂的流道与冷却系统、更精密的装配调试,以及更长的试模与修模周期。因此,企业需要在项目初期做好投资回报测算,结合产品生命周期与订单预测,评估多腔方案的投资回收期,避免盲目追求高腔数。
7. 对注塑设备提出更高要求
多腔模具要求配套注塑机具备更大的锁模力、更大的注射量与更高的注射精度。腔数增加后,单次注射所需的熔体体积与投影面积增大,若设备规格不足,可能出现锁模力不够导致的飞边,或注射量不足导致的充填不完整。此外,多腔模具对注塑机工艺参数的稳定性要求更高,成型过程中的压力、温度波动会被放大到所有型腔,因此通常建议选择刚性更好、控制精度更高的注塑设备。
8. 维护与维修复杂度上升
多腔模具在长期运行中的维护成本同样不容忽视。型腔数量多意味着易损件数量多,任一型腔的磨损、腐蚀或损坏都可能影响整模产品质量,需要整体停机处理。为此,企业应建立规范的保养计划,重点关注型腔表面状态、顶出机构与热流道系统,并对易损件提前备库,以降低非计划停机对生产的影响。
三、典型应用场景
多腔模具最适合产品结构相对简单、批量大、精度要求稳定的场景,常见应用包括:
瓶盖与瓶胚、一次性餐具等日用包装制品;连接器、端子等 3C 电子零部件;医用注射器、输液器部件等医疗器械耗材;汽车紧固件、卡扣等标准件。这些产品共同的特点是年需求量巨大、单件价值较低、对一致性要求高,多腔模具恰好能在满足效率与成本要求的同时,提供稳定的质量保障。
四、选型考量与注意事项
选择多腔模具还是单腔模具,应从以下几个维度综合判断:
其一,生产批量。批量越大,多腔方案的单位成本优势越明显;小批量或打样阶段宜选用单腔或低腔数模具。其二,产品尺寸与复杂度。大型或结构复杂的制品,腔数受设备与模具尺寸限制,往往只能采用低腔数方案。其三,精度要求。公差极严的产品需评估各型腔的一致性能否达标,必要时通过模流分析与试模验证。其四,设备条件。现有注塑机的吨位与注射量决定了腔数的上限。其五,项目节奏。多腔模具开发周期更长,需与产品上市计划匹配,避免模具成为交付瓶颈。
五、常见问题(FAQ)
Q1:多腔注塑模具一般做几腔? 腔数没有固定标准,通常从 2 腔到 64 腔不等,取决于产品尺寸、批量需求与设备能力。小型制品(如瓶盖、连接器)批量大时常用 16 腔以上方案,大型或复杂制品则多为 2 至 8 腔。
Q2:多腔模具和单腔模具该如何选择? 核心判断依据是批量与投资回报。年需求量大、产品结构稳定时,多腔模具单位成本更低;新产品试产、小批量或高精度小众产品,单腔模具更灵活、前期投入更低。
Q3:多腔模具出现腔间尺寸不一致怎么办? 优先排查流道平衡与冷却均匀性,借助模流分析核对充填方案;同时检查各型腔的加工公差与磨损状态,必要时调整流道尺寸或改用阀式热流道进行补偿。
Q4:多腔模具一定比单腔模具省钱吗? 不一定。只有批量足够大、模具费用能够被充分摊销时,多腔方案才具备成本优势;批量不足时,高昂的模具投入与较长的调试周期反而会推高综合成本。
Q5:热流道在多腔模具中有什么作用? 热流道系统能实现无流道废料成型,减少材料损耗,并通过精确的温控与阀针控制改善各腔充填一致性,特别适合对成本与洁净度要求高的多腔精密产品,但初始投资与维护要求也更高。
结语
多腔注塑模具是效率、成本与工程精度的综合载体。它用更高的前期投入换取量产阶段显著的效率与成本优势,同时也对流道设计、冷却布局、加工精度与设备选型提出了系统性要求。对制造企业而言,科学评估产品批量、合理规划腔数、严格把控设计与制造环节,才能真正释放多腔模具的价值,在激烈的市场竞争中赢得成本与交付的双重优势。
Share on Social:


-
上一页:
定制机加工零件指南:如何采购真正可靠的精密部件
-
下一页:
医疗 CNC 加工要求:精密制造商完全指南
获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!