>


医疗 CNC 加工要求:精密制造商完全指南
By Yize Precision
10 月 13, 2026
引言
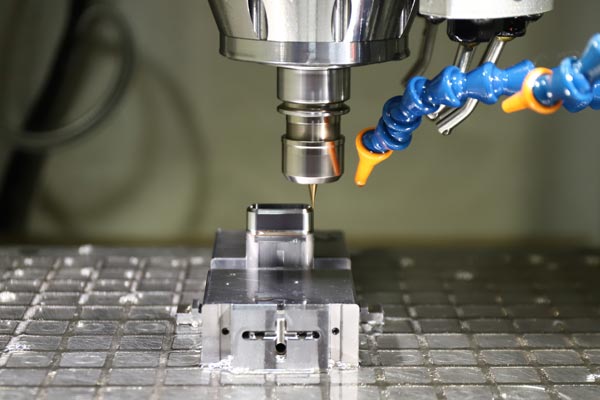
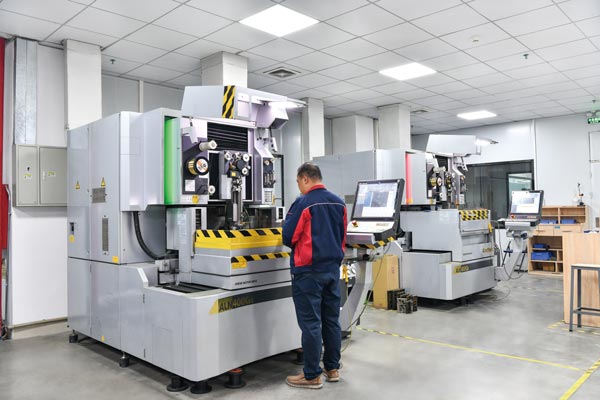
在监管高度严格的医疗器械行业中,医疗 CNC 加工是生产手术器械、植入式器械、诊断设备和假肢部件的关键制造工艺。与通用加工不同,医疗 CNC 加工对尺寸精度、材料认证、法规合规性和污染控制都提出了极高要求。所生产的每一个零件都必须符合严格的行业标准,因为哪怕是最微小的偏差,都可能直接影响患者安全和临床结果。
本指南系统梳理了医疗 CNC 加工必须满足的核心要求,涵盖法规框架、材料选择、精度基准、环境控制以及每一家合格制造商都必须落实的文档规范。
法规合规与质量管理体系
医疗 CNC 加工的基石是遵循全球公认的法规框架。在这一领域运营的制造商,必须维持经过认证的质量管理体系,并使其与医疗生产的特殊要求相匹配。
医疗器械制造的核心标准是 ISO 13485,它规定了全面质量管理体系的各项要求。该认证并非可选项,而是向大多数医疗器械原厂供应商配套零件的前提条件。在 ISO 13485 体系下,从来料检验到成品放行,加工过程的每一个环节都必须形成文件并可追溯。
除 ISO 13485 外,面向美国市场的医疗 CNC 加工企业还须符合 FDA 21 CFR Part 820 的规定。该法规覆盖设计控制、采购控制、生产与过程控制以及记录保存。出口欧洲的制造商则须满足欧盟医疗器械法规(MDR 2017/745)以及 CE 标志程序的要求。
ISO 9001 仍是一项基线要求,但单独使用并不足以满足医疗应用。通用加工与医疗 CNC 加工的本质区别,在于医疗标准所附加的过程验证深度、风险管理文档以及上市后监督义务。
材料要求与认证
医疗 CNC 加工中的材料选择受生物相容性、力学性能和法规审批的约束,而不仅仅取决于成本或可加工性。所用材料必须根据其与人体接触的时长 —— 无论是体表接触、长期接触还是永久植入 —— 经过验证。
生物相容性金属
钛合金,尤其是 Ti-6Al-4V(5 级)和 Ti-6Al-4V ELI(23 级),是医疗 CNC 加工中用于植入部件最广泛的材料。其高强度重量比、耐腐蚀性和骨结合性能,使其成为骨科植入物、牙种植体和脊柱器械的理想选择。ELI 牌号通过降低间隙元素含量,进一步提高断裂韧性和疲劳强度。
不锈钢牌号 —— 包括 316L、304 和 17-4 PH—— 常用于手术器械、非植入式设备外壳和临时植入物。”L” 代表低碳含量,可减少碳化物析出,从而改善焊接或热处理后的耐腐蚀性。
钴铬合金(如 CoCrMo 和 CoNiCrMo)则因其极高的硬度和生物相容性,被优先选用于膝关节、髋关节等高磨损部位。
生物相容性聚合物
对于非金属部件,医疗 CNC 加工常使用 Peek、Ultem(PEI)、聚碳酸酯、尼龙和硅胶等材料。Peek 在植入式应用中尤其受重视,因为它可反复灭菌、射线可透,且力学性能与骨骼相近。所有聚合物原料都必须携带符合 ISO 10993 标准的生物相容性认证。
材料可追溯性
医疗 CNC 加工中使用的每一批材料,都必须附带材质证明书(MTC),明确标明化学成分、力学性能和炉号。这一追溯链条必须从原材料延伸至机加工、表面处理和最终装配,确保在出现质量问题时能够完整召回。
精度、公差与尺寸要求
医疗 CNC 加工的精度要求超过了大多数工业领域。根据应用不同,某些特征可能需要 ±0.005 毫米的公差,表面粗糙度值需低于 Ra 0.4 微米。
公差等级
骨科植入物和手术器械通常采用 ISO 2768 中等到精密的公差等级,但关键配合面要求更严。微型器械部件 —— 例如神经血管支架、导管轴和微创手术工具 —— 往往需要以微米计的公差,这就要求配备热补偿和在线测头的五轴 CNC 加工中心。
过程能力
医疗器械部件制造商必须对关键尺寸证明过程能力指数(Cpk)至少达到 1.33,重要场合则要求 1.67。这一统计要求意味着加工过程必须本身稳定且居于规格中心,而不是偶尔能生产出合格件。要达到此类 Cpk 水平,需要受控的切削参数、刀具磨损监控、在线测量以及环境温度的稳定。
验证
在 IQ/OQ/PQ 协议下进行的过程验证,是医疗 CNC 加工不可或缺的环节。安装确认(IQ)确认设备正确安装;运行确认(OQ)证明设备能够在规定参数范围内稳定生产;性能确认(PQ)则通过生产运行数据建立长期过程稳定性。
洁净室与污染控制
污染控制是医疗 CNC 加工区别于常规精密加工的关键。医疗部件的生产环境直接影响其无菌就绪状态和生物相容性。
洁净室分级
许多植入式部件在 ISO 14644-1 Class 7 或 Class 8 洁净室内加工。这些受控环境对空气尘埃粒子数、温度、湿度和人员流动进行管制。Class 7 环境在 0.5 微米尺寸下每立方米空气中的粒子数不得超过 352,000 个,而典型工业车间的粒子数则高达数百万。
对于将直接植入人体的部件,医疗 CNC 加工可能在更洁净的条件下进行,配备专用加工单元、特殊润滑剂,并执行操作者更衣程序。
润滑与切削液
传统切削液会残留并损害生物相容性。医疗级加工常采用最小量润滑(MQL)、液氮冷却或某些材料的干切削。任何使用的流体都必须形成文档,后续清洗过程必须验证残留水平低于可接受阈值。
医疗与非医疗生产的隔离
为防止交叉污染,信誉良好的医疗 CNC 加工企业会在医疗器械部件生产与一般工业加工之间保持物理隔离。专用刀具、夹具和清洗工位通常分配给医疗项目,物料处理程序也会防止混料。
表面处理与后加工要求
医疗 CNC 加工中的表面质量不仅影响外观,还影响骨结合、细菌黏附、疲劳寿命和摩擦特性。
植入物需要受控的表面粗糙度以促进骨骼生长 —— 骨科界面通常通过喷丸、酸蚀或阳极氧化达到 Ra 1.6 至 Ra 6.3 微米。相反,关节置换中的承载面必须达到镜面抛光以减少磨损,有时需要通过精密磨削和抛光使 Ra 值低于 0.05 微米。
手术器械在加工后通常需要钝化处理以去除自由铁并增强耐腐蚀性。对于不锈钢部件,按照 ASTM A963 进行钝化是常规做法。钛部件则可能进行阳极氧化,形成保护性氧化层,并通过颜色标识尺寸。
所有后处理步骤都必须经过验证,且每一步对尺寸精度的影响都必须在加工公差累积中加以考虑。
文档、可追溯性与检验
医疗 CNC 加工中的文档工作量庞大,且是法规合规不可分割的一部分。
必备文档
一份典型的医疗部件作业包包括:工艺路线卡、检验计划、首件检验报告、过程测量记录、材质证明、不合格报告(如有)以及最终合格证书。对于受监管部件,这些记录必须保存至器械使用寿命结束,通常超过 15 年。
检验能力
医疗 CNC 加工工厂的检验设备包括三坐标测量机(CMM)、光学比较仪、视觉系统、表面粗糙度仪和螺纹规。所有测量设备的校准都必须可追溯至国家基准,校准周期也必须形成文档。
首件检验
任何新的或更改过的医疗部件都必须依据图纸进行首件检验(FAI),常采用适配医疗领域的 AS9102 格式。FAI 验证从编程、装夹到最终检验的完整生产流程,能够在量产开始前生产出合格件。
医疗 CNC 加工中的可制造性设计
医疗 CNC 加工的成功结果,取决于器械设计人员与制造工程师之间的密切协作。在产品开发早期开展可制造性设计(DFM)评审,可以避免代价高昂的重新设计,并确保部件能够在医疗级公差范围内加工。
DFM 的关键考量包括:避免切削时可能变形的薄壁结构;确保内部特征可由标准刀具加工;设计与现有立铣刀尺寸匹配的圆角;以及规定无需借助昂贵二次工序即可实现的公差。设计人员还应区分一个特征是功能必需,还是仅在图纸上方便 —— 因为医疗 CNC 加工中每增加一项公差和表面要求,都会增加成本和检验负担。
如何选择医疗 CNC 加工合作伙伴
在挑选医疗 CNC 加工供应商时,器械制造商不仅应评估加工能力,还应考察供应商的质量认证、洁净室产能、物料处理流程、文档规范以及同类器械的经验。索取现有医疗客户的参考、现场审核以及查看样品检验报告,都是审慎的做法。
一家合格的医疗 CNC 加工合作伙伴,应成为器械制造商质量体系的延伸,在产品全生命周期中贡献工艺知识、设计反馈和法规意识。
常见问题
问题一:医疗 CNC 加工需要哪些认证?
答:最基本的是 ISO 13485 认证,任何为医疗器械生产部件的制造商都必须具备。其他相关认证包括 ISO 9001、面向美国市场的 FDA 21 CFR Part 820 合规,以及面向欧洲市场的欧盟 MDR 合规。对于植入式部件生产,还需 ISO 14644 洁净室认证。
问题二:医疗 CNC 加工中最常用的材料有哪些?
答:最常用的材料为钛合金(Ti-6Al-4V 及 ELI 牌号)、医疗级不锈钢(316L、17-4 PH)、钴铬合金,以及 Peek、Ultem 等生物相容性聚合物。材料选择取决于部件是否用于植入、与人体接触时长以及承载要求。
问题三:与一般加工相比,医疗 CNC 加工的公差有多严?
答:一般工业加工可能保持 ±0.05 毫米,而医疗部件在关键特征上往往要求 ±0.01 毫米甚至更严,微型器械特征的公差可低于 ±0.005 毫米。医疗制造商还必须证明统计过程能力(Cpk ≥ 1.33),而不仅仅是偶尔产出合格件。
问题四:医疗部件是否在洁净室内加工?
答:是的,植入式和无菌就绪部件通常在 ISO Class 7 或 Class 8 洁净室内加工,对温度、湿度和尘埃粒子进行控制。非植入式设备部件则可在标准精密环境中生产,再经过经验证的清洗工艺处理,具体取决于器械分类。
问题五:医疗 CNC 加工中如何实现可追溯性?
答:每一批材料都附带标注炉号的材质证明书,并与每一个生产工单关联。单个部件可能通过激光蚀刻或点打标进行识别,所有生产、检验和不合格记录都须保存至器械寿命结束 —— 通常为 15 年或更久 —— 以便在需要时实现完整召回。
Share on Social:


-
上一页:
多腔注塑模具特点全解析:高效量产背后的工程逻辑
-
下一页:
线割为什么会 “花丝”?
获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!