>


线割为什么会 “花丝”?
By Yize Precision
10 月 15, 2026
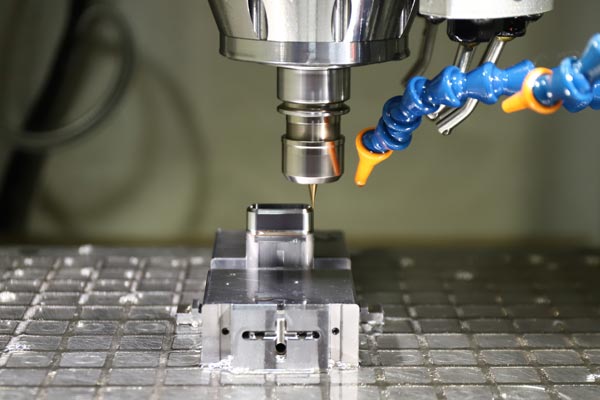
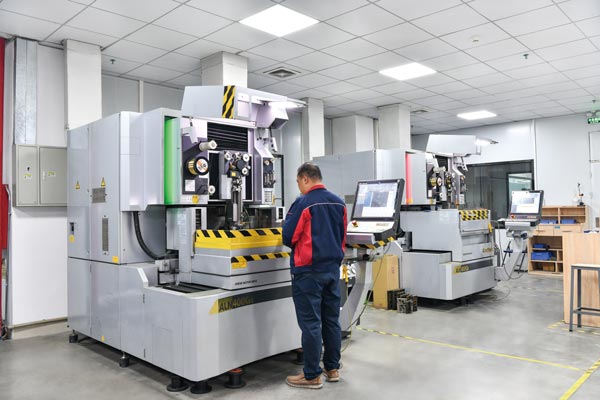
线切割加工中,花丝是电极丝表面出现周期性黑斑、碳化斑纹的典型故障。出现花丝后电极丝变细变脆,极易引发断丝,降低加工稳定性与工件表面质量,是快走丝、中走丝加工现场高频遇到的工艺难题。本文从原理、诱因与防控方向解析花丝产生逻辑,为模具与精密零件加工提供故障排查思路。
一、花丝的底层原理
正常线切割依靠脉冲火花放电实现金属蚀除,脉冲间歇期工作液完成消电离,切断放电通道。当消电离失效,火花放电转为持续电弧放电,电弧高温会分解工作液产生碳化物,碳粒附着在电极丝表面,造成电极丝局部碳化烧伤,形成分段黑斑花纹,也就是花丝。持续拉弧会持续侵蚀电极丝基体,是断丝的前置信号。
二、花丝产生的主要诱因
2.1 工作液与介质条件异常
工作液承担冷却、排屑与消电离作用。工作液长期使用后杂质浓度升高、介电性能下降,无法在脉冲间隙快速恢复绝缘,容易维持电弧通道。工件厚度较大时,放电间隙更长,蚀除产物排出难度提升,更容易积聚杂质,诱发持续拉弧。工作液选型不当、浓度失衡、水质含盐量过高,都会削弱消电离能力,提升花丝概率。
2.2 脉冲电源参数设置不当
脉冲电源若存在延迟灭弧直流分量,会造成电弧无法在脉间及时熄灭,持续灼伤电极丝。加工参数匹配错误,脉间过小、电流偏大,单位时间放电能量过高,排屑跟不上蚀除速度,放电间隙内碳渣堆积,稳定火花放电被破坏,进而产生花丝。
2.3 机床耗材与运丝系统故障
导电块磨损、表面起槽、接触不良会造成电流传输不稳定,局部电流集中,诱发异常放电。导轮、轴承磨损引发电极丝抖动,放电间隙持续波动。电极丝本身材质缺陷、表面脱墨、抗拉强度不足,在热循环与电弧冲击下更易碳化起斑。机床绝缘部件脏污、漏电,也会干扰脉冲回路稳定,催生花丝问题。
2.4 工件材料本身因素
工件表面氧化皮、淬火夹层、材料内部杂质,进入放电间隙后成为导电质点,破坏放电稳定性。厚料加工时,原有切缝内部残留大量碳渣,二次加工时极易再次触发拉弧花丝。
三、花丝的通用防控思路
花丝故障排查遵循介质、电源、耗材、工件的顺序。优先检查工作液状态,必要时更换工作液并清理水箱;检查导电块、导轮组件,及时更换磨损件;重新优化脉冲参数,适当放大脉间,降低峰值电流;加工前清理工件表面氧化层,厚料加工强化冲液排屑。一旦出现花丝,建议更换电极丝,清理机床床面与绝缘组件,避免旧杂质持续引发故障。
FAQ
Q1:花丝出现之后,还能不能继续加工? A:不建议继续加工。花丝代表电极丝已经碳化变脆,继续加工大概率发生断丝,划伤工件,应停机排查,更换电极丝并清除放电间隙杂质。
Q2:薄料加工是否不会出现花丝? A:薄料排屑条件更好,花丝概率更低,但工作液污染、导电块损坏、参数错误等问题依然会引发花丝,不能完全忽视。
Q3:花丝和普通烧丝怎么区分? A:花丝表现为电极丝上分段周期性黑斑;普通烧丝多为局部单点烧蚀,没有规律花纹,二者根源都和异常电弧放电相关。
Q4:更换新钼丝后再次花丝,是什么原因? A:说明诱因不在电极丝本身,大概率是工作液、导电块、机床绝缘或者工件材料问题,需要全面清理机床并检测脉冲回路。
SEO 关键词:线切割花丝,钼丝花丝,线切割断丝 SEO 描述:解析线切割花丝产生原理,从工作液、脉冲参数、机床耗材、工件材料分析诱因,提供现场排查与预防方案,解决钼丝花丝与断丝难题。
Share on Social:


获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!