>


磨削加工如何影响注塑模具加工寿命
By Yize Precision
9 月 24, 2026
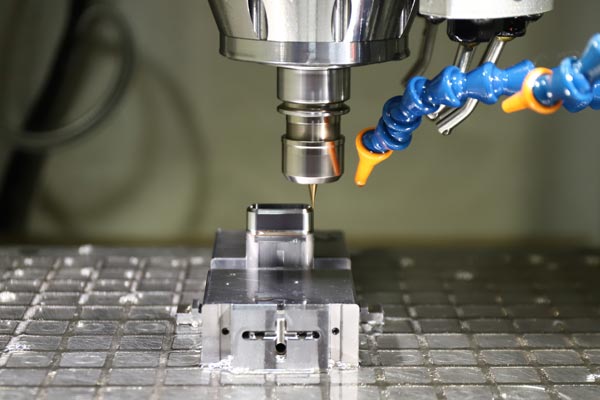
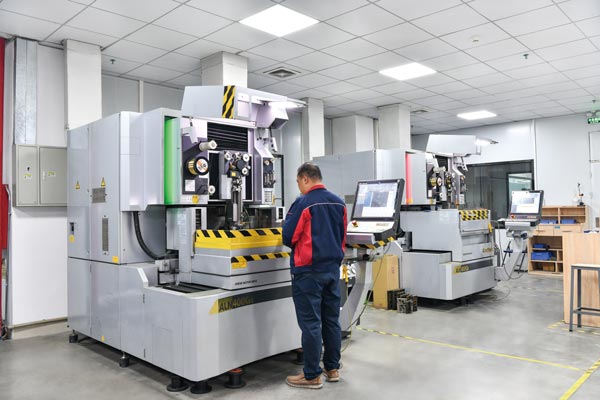
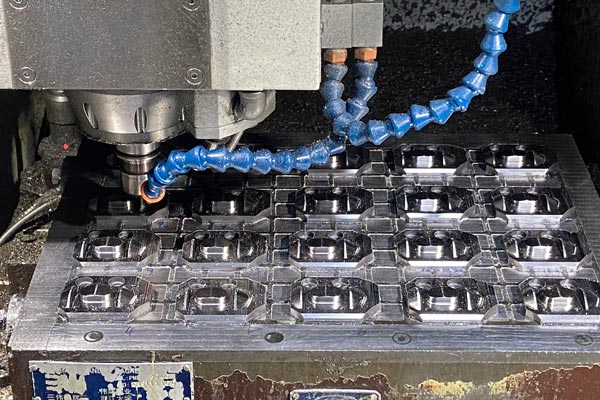
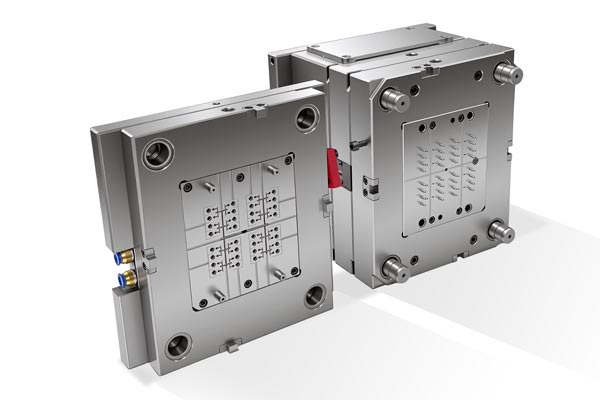
在注塑模具制造体系中,磨削工序承担着型腔精加工、尺寸精度校准与表面质量管控的核心职能,其加工工时占模具总制造工时的25%至45%。东莞作为粤港澳大湾区先进制造业重镇,集聚了大量精密模具企业,行业竞争日趋白热化,模具寿命已成为衡量制造水平与综合成本竞争力的关键指标。然而,磨削工艺对模具寿命的深层影响长期未得到足够重视。不当的磨削工艺会在模具表面留下烧伤、微裂纹及残余拉应力等隐性缺陷,成为模具服役期间疲劳开裂与早期失效的重要诱因,直接拉低企业的投资回报率。
一、磨削加工在注塑模具制造中的战略价值
注塑模具的型腔表面质量、尺寸精度与几何轮廓度,最终都依赖磨削工序来实现。从粗磨去除加工余量,到半精磨确立形位基准,再到精磨与超精磨达到设计精度要求,磨削贯穿了模具制造的收尾阶段,是决定模具”面子工程”的关键环节。一套注塑模具的设计寿命通常在30万至50万次循环,高端淬火钢模可达百万次级别,但实际生产中,许多模具远未达到设计寿命便因型腔开裂、表面磨损或尺寸超差而提前退役。深入研究磨削工艺与模具寿命之间的内在关联,对于提升模具性价比、降低制造成本具有显著的现实意义。
二、磨削加工影响模具寿命的核心机理
(一)残余应力的形成与作用
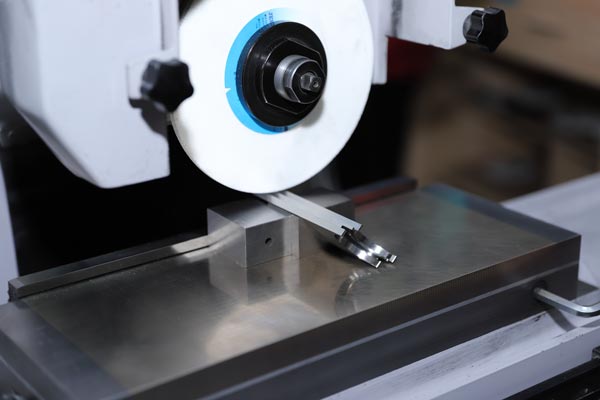
磨削过程的本质,是无数磨粒在极短时间内对工件表层进行挤压、摩擦与切削,伴随剧烈的力与热交互作用。磨削区局部瞬时温度可高达1000℃,而砂轮导热性差,约80%的磨削热会传入工件与磨屑。这种剧烈的热冲击使加工表层产生热膨胀,而基体温度较低,表层因此形成热压应力。磨削结束后,表层温度下降,但因已发生热态塑性变形且受基体约束,最终在表面形成残余拉应力,内层则形成残余压应力。
残余拉应力是模具疲劳寿命的”隐形杀手”。注塑模具在服役过程中持续承受开合模的循环机械载荷与熔融塑料带来的热循环载荷,表面残余拉应力会与服役载荷叠加,显著降低材料的疲劳极限。当残余应力峰值达到500至1000MPa时,已接近或超过部分模具钢的屈服极限,极易诱发微裂纹萌生。
(二)磨削烧伤与金相组织劣化
当砂轮钝化、进给量过大或冷却不充分时,工件表面温度可达300℃以上,引发磨削烧伤。对于淬硬模具钢,烧伤区域会发生回火软化,马氏体组织转变为回火索氏体或珠光体,表层硬度大幅下降。若冷却条件不均,还可能出现局部二次淬火,形成硬脆的淬火马氏体层,进一步加剧组织应力。
烧伤层不仅直接降低模具型腔的耐磨性能,更因组织不均匀导致内应力失衡。在注塑生产的热循环环境下,烧伤层与基体的热膨胀系数差异会产生附加热应力,加速表面微裂纹的扩展,使模具的冷热疲劳寿命明显缩短。
(三)磨削裂纹与表面完整性损伤
磨削裂纹是磨削缺陷中最为严重的形式之一,通常表现为平行线条状、网络龟裂状或八字形三种形态,深度多在0.03毫米以内,肉眼难以察觉。其形成机理在于:当表层残余拉应力超过材料的断裂韧度时,表面便会萌生微裂纹。热处理不当,如淬火后未及时回火、淬火温度过高或存在网状碳化物,都会显著增加磨削开裂的敏感性。
这些微细裂纹在模具服役过程中会成为疲劳裂纹的天然萌生源。注塑模具长期经受周期性的合模压力与料流冲击,微裂纹在应力集中作用下不断扩展,最终可能导致型腔开裂乃至整体断裂,造成不可逆的失效。对于精密注塑模具而言,哪怕是亚毫米级的表面裂纹,都可能在制品上留下痕迹,影响产品外观与尺寸精度。
(四)表面粗糙度与应力集中效应
磨削纹理的深浅与方向,决定了模具型腔表面的粗糙度水平。粗糙的表面峰谷结构会在交变载荷下产生明显的应力集中效应,峰值应力可达名义应力的数倍。研究表明,未经优化的磨削表面,其疲劳极限可能比精细抛光表面低30%以上。
对于高光模具与透明塑件模具,表面粗糙度更是直接影响脱模性能与产品品质。粗糙表面会增加塑料熔体的流动阻力与粘附力,加大脱模难度,长期运行中还会加速型腔的磨粒磨损,使模具尺寸精度加速衰减。
三、磨削缺陷与模具主要失效形式的关联
注塑模具的失效形式主要包括磨损失效、疲劳失效、冷热疲劳失效与塑性变形失效四大类,而磨削质量对前三者均有直接且深刻的影响。
在磨损失效方面,磨削烧伤导致的表层硬度下降,会使型腔抗磨料磨损能力显著降低。塑料熔体中的填料颗粒、阻燃剂及添加剂在高速流动中持续冲刷型腔表面,软化的烧伤层磨损速率远高于正常淬硬层,造成型腔尺寸快速超差。
在疲劳失效方面,磨削裂纹与残余拉应力的叠加效应最为致命。注塑模具虽然单次载荷可能低于材料屈服强度,但表面微裂纹造成的局部应力集中会使裂纹尖端实际应力远超屈服极限。在数十万次的循环载荷下,裂纹沿晶界或夹杂物界面持续扩展,最终引发疲劳断裂。
在冷热疲劳失效方面,磨削表面的完整性同样扮演关键角色。注塑模具在每次成型周期中经历加热与冷却的交替作用,型腔表面承受循环热应力。若表面存在磨削微裂纹或烧伤层,热疲劳裂纹会以更快的速度沿缺陷处萌生与扩展,形成典型的龟裂状热疲劳损伤,大幅缩短模具的有效服役周期。
四、优化磨削工艺以提升模具寿命的策略
(一)砂轮选型与修整策略
砂轮的合理选择是控制磨削质量的首要环节。针对模具钢等高钒高钼材料,推荐选用GD单晶刚玉砂轮,其切削刃锋利、切削力小、磨削热低。加工硬质合金或高硬度淬火件时,有机粘结剂金刚石砂轮表现更优,表面粗糙度可达Ra0.2μm。近年来,CBN立方氮化硼砂轮在数控成型磨床、坐标磨床等精密设备上的应用日益广泛,加工质量与效率均优于传统磨料。
砂轮粒度以中等粒度(46至60目)为宜,硬度等级选用中软或软级(ZR1、ZR2、R1、R2),利用良好的自砺性持续保持切削刃锋利,降低磨削热。生产过程中需制定严格的砂轮修整制度,当砂轮钝化导致磨削力增大、工件表面质量下降时,及时修整恢复刃口锋利度,避免”以钝代磨”造成表面烧伤。
(二)磨削参数的科学配置
磨削用量的选择直接影响磨削热的产生与传导。精磨阶段应采用小径向进给量的加工方式,适当降低砂轮线速度、增大轴向进给量,使砂轮与工件接触面积减小,散热条件改善,有效控制表层温升。对于高精度模具型腔,建议分粗磨、半精磨、精磨三个阶段逐步收敛余量,避免单次大切深引发热损伤。
数控磨削设备应编写合理的走刀路径,确保磨削纹理方向与模具主要受力方向形成有利夹角,降低应力集中效应。型腔转角、圆角等应力敏感部位,应采用更轻柔的磨削参数与更小的步距,避免局部热量积聚。
(三)冷却润滑与热管理
充分有效的冷却润滑是预防磨削烧伤的关键保障。冷却液应具备良好的冷却、洗涤与润滑三重功能,并保持清洁无杂质。高压大流量的冷却方式能更有效地将磨削热带走,同时冲刷掉磨屑与砂轮脱落颗粒,防止磨粒嵌入工件表面造成二次损伤。
对于深腔、狭槽等冷却条件较差的磨削区域,应增设辅助冷却喷嘴或采用内冷砂轮,确保磨削区始终处于充分冷却状态。冷却液浓度、pH值与清洁度需定期检测维护,避免因冷却介质劣化导致加工质量波动。
(四)后处理与应力消除
高精度模具在精磨完成后,建议进行低温时效处理,以消除磨削残余应力、提高材料韧性。低温时效温度通常控制在160至200℃之间,既能有效释放应力,又不会降低基体硬度。对于表面质量要求极高的模具,可在磨削后增加一道抛光或研磨工序,进一步去除表层微裂纹与加工变质层,获得压应力状态的优质表面。
此外,优化前道热处理工艺同样重要。淬火后应及时回火,充分消除淬火应力,避免网状碳化物与过量残余奥氏体的存在,从材料层面降低磨削开裂风险。锻造与预备热处理的质量控制,也是确保磨削工序顺利进行的基础条件。
五、结语
磨削加工是注塑模具制造链条中连接”形”与”质”的关键枢纽,其工艺水平直接决定了模具的表面完整性与服役寿命。从东莞模具产业的实践来看,许多企业将成本管控的重心放在钢材采购与加工效率上,却忽视了磨削工艺对模具寿命的深远影响。一套经过严谨磨削工艺管控的模具,其实际寿命可比常规工艺提升20%至40%,折合到单位产品的模具成本显著下降。
面对日益激烈的市场竞争,模具制造企业应当建立系统化的磨削工艺管控体系,从砂轮选型、参数优化、冷却管理到后处理应力消除,全链路保障模具表面质量。唯有将每一道磨削工序做精做细,才能真正将模具的设计寿命转化为实实在在的生产效益,为企业构筑可持续的竞争优势。
常见问题解答
Q1:注塑模具磨削后表面出现网状裂纹是什么原因?
A:网状龟裂是典型的磨削裂纹形态,主要成因是磨削热导致表层产生过大的残余拉应力,超过了材料的断裂韧度。常见诱因包括砂轮钝化工况下大进给量磨削、冷却不充分、工件热处理后残余应力过高或存在网状碳化物等。出现此类裂纹应立即排查工艺参数与砂轮状态,裂纹严重的型腔需重新加工去除裂纹层后方可交付使用。
Q2:磨削烧伤对注塑模具寿命具体有多大影响?
A:磨削烧伤会使表层硬度下降30%至50%,耐磨性能大幅衰减,同时伴随组织应力与残余拉应力。生产实践表明,存在严重磨削烧伤的模具,其疲劳寿命可能降低40%以上,磨损失效速率也会显著加快。对于承受高温与腐蚀介质的工程塑料模具,烧伤层还会加速腐蚀磨损,进一步缩短服役周期。
Q3:如何在生产现场快速判断磨削表面是否存在质量问题?
A:常规检测可从三方面入手。一是目视检查,观察表面是否存在色泽不均的烧伤斑痕或规则裂纹;二是粗糙度检测,使用便携式粗糙度仪核对Ra值是否符合工艺要求;三是酸洗检查,用稀硝酸溶液擦拭表面,潜藏的微裂纹会因酸蚀而显现。更为精确的检测可借助金相显微镜观察表层组织,或使用X射线应力仪测定残余应力水平。
Q4:东莞地区注塑模具企业提升磨削质量的优先级措施是什么?
A:结合东莞模具产业以精密电子、汽车零配件为主导的特点,建议优先推进三项工作。其一,全面梳理现有砂轮选型与修整制度,淘汰高能耗低质量的传统砂轮,逐步引入CBN砂轮与金刚石砂轮用于关键型腔加工;其二,建立标准化的精磨工艺参数库,针对不同钢材牌号与硬度等级制定专用磨削规范;其三,配置必要的表面质量检测设备,将残余应力与微裂纹检测纳入模具出厂检验环节,从源头把控磨削质量。
Share on Social:


-
上一页:
小批量CNC生产完全指南:精密制造实战手册
-
下一页:
OEM 精密零件制造:全球采购方完整指南
获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!