>


CNC 加工流程指南:B2B 制造业实用解析
By Yize Precision
8 月 17, 2026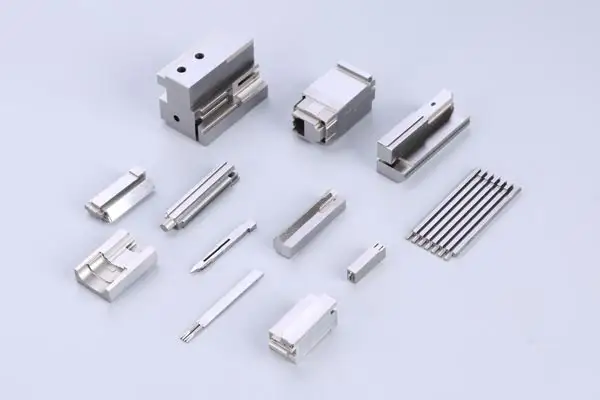
数控(CNC)加工流程是现代工业生产的支柱,能把数字设计方案转化为高精度的金属与塑料零件。作为一种由计算机控制的减材制造方式,CNC 加工流程可以稳定提供高结构强度、严丝合缝的公差和高重复精度,满足航空航天、汽车、医疗器械和能源等高标准行业的需求。
搞懂 CNC 加工的具体流程,能帮工程团队、产品经理和采购人员优化零件设计、降低单件成本,并加快生产节奏。
什么是 CNC 加工流程?
CNC(计算机数控)加工是一种减材制造技术,由预先编写好的计算机指令控制刀具和设备的运动。与 3D 打印这类逐层堆叠材料的增材制造不同,CNC 加工是从整块原材料(称为毛坯或工件)上切除多余部分,直到削出预期的最终形状。
软件自动执行取代了人工手动操作,避免了人为操作带来的偏差,无论做首件样板还是批量生产,品质都足够稳定。
CNC 加工的核心步骤
把设计概念落地成真实的物理零件,一般经过这四步工程流程:
- 1. 设计 CAD 模型:工程师绘制 2D 矢量图或 3D 实体 CAD 模型,标明尺寸、公差和几何特征。
- 2. CAD 转数控代码:把模型导入 CAM(计算机辅助制造)软件,计算刀具路径,生成 G 代码和 M 代码。G 代码控制坐标、切削速度和进给量;M 代码控制切削液开启、自动换刀等辅助功能。
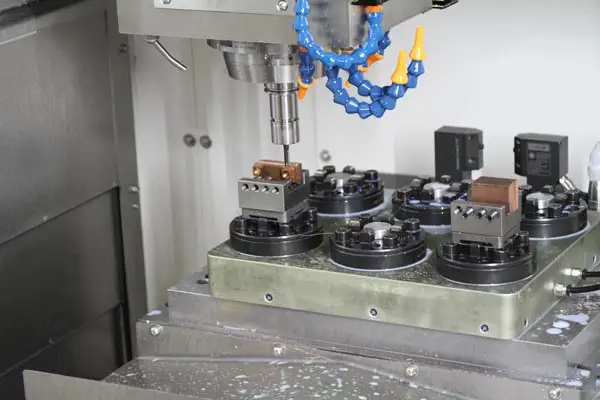
- 3. 装夹与设备准备:操作人员把原材料固定在夹具(虎钳、卡盘或定制夹具)上,将指定刀具装入主轴,并对刀建立坐标系点。
- 4. 自动加工:设备按程序自动运转,高速刀具沿着预设轴线切削,同时喷洒切削液冷却并冲走切屑。
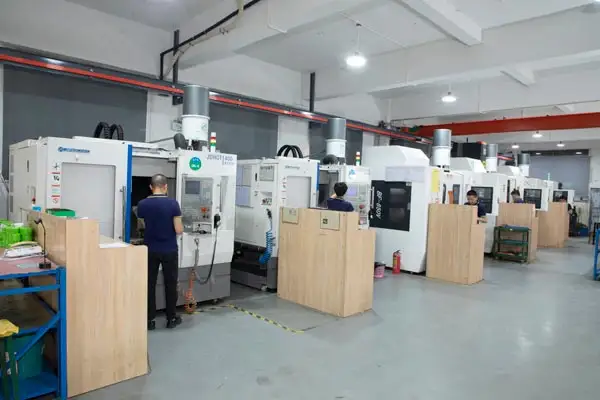
CNC 加工的主要工序
机械加工厂会根据零件形状、材料硬度和表面要求,选择不同的切削方式:
- CNC 铣削:工件固定不动,高速旋转的多刃刀具沿多轴移动切削。适合加工平面、槽位、型腔和复杂的立体轮廓。
- CNC 车削:圆柱形工件高速旋转,单刃刀具沿着外圆或内孔进给。适合生产轴类、轴套、销钉和接头等回转体零件。
- CNC 钻孔:旋转的钻头切入工件,钻出高精度的圆孔,用于安装紧固件、攻螺纹或作为流体通道。
- 电火花加工(EDM):利用电火花放电蚀刻导电材料,适合加工超硬合金,或传统旋转刀具切不到的高难内腔。
支持的材料与表面处理
CNC 加工适用材料广泛,能灵活匹配不同的工程需求:
- 金属材料:铝合金(6061、7075)、不锈钢(304、316、17-4PH)、钛合金、黄铜、紫铜以及工具钢。
- 工程塑料:赛钢(POM/Delrin)、ABS、PEEK、聚碳酸酯(PC)、尼龙和聚四氟乙烯(PTFE)。
- 后处理与表面加工:加工原态、喷砂、阳极氧化(普通及硬质阳极)、钝化、粉末喷涂、电解抛光和电镀等,可提升耐腐蚀性、表面硬度或改善外观。
CNC 加工的技术优势
- 精度表现好:常规加工公差可达 ±0.125 mm(±0.005 英寸),精密微加工更可做到 ±0.025 mm(±0.001 英寸)。
- 批量拓展方便:从打样快速过渡到小批量或大批量生产,不需要额外开定制铸模或死模。
- 力学性能强:直接切削棒材或锻件,保留了材料原本的致密性与强度,性能优于铸造件或 3D 打印件。
常见问题解答(FAQ)
CNC 加工能达到什么级别的公差?
常规加工公差通常在 ±0.125 mm 到 ±0.025 mm 之间。如果搭配高精度刀具并控制车间恒温,关键尺寸还可以做到更贴合的精度。
CNC 加工与 3D 打印有什么区别?
CNC 加工属于减材制造,从实心材料切削成型,零件的力学强度和表面光洁度更好;3D 打印则是增材制造,逐层堆叠成型,更适合制作复杂的内部中空结构或异形曲面。
影响 CNC 加工成本的主要因素有哪些?
主要取决于加工时长、原材料价格、结构复杂程度、公差严苛度、刀具磨损、夹具设计难度以及后续的表面处理工艺。
为什么高精度零件优先选择 CNC 加工?
程序控制走刀消除了人工操作的误差,配合高刚性的机床结构,能有效防止刀具偏摆,保证每一批出货的尺寸高度一致。
Share on Social:


-
上一页:
精密模具配件硬度检测全指南
-
下一页:
模具镜面抛光方法:高精度表面处理技术指南
获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!