>


模具镜面抛光方法:高精度表面处理技术指南
By Yize Precision
8 月 19, 2026
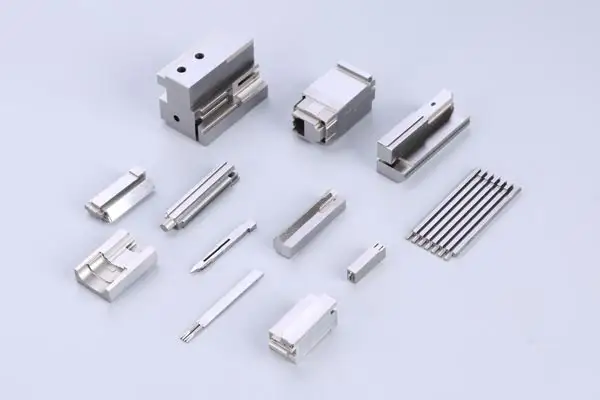
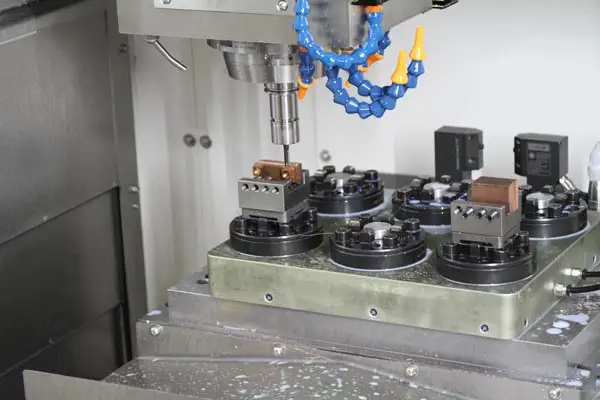
模具镜面抛光是精密工具制造、光学元件加工和高光塑料注塑成型中的关键精饰工艺。达到真正的镜面效果,需要把表面粗糙度(Ra)降到 0.05 µm 或更低,清除微小的刀痕、划痕和材料缺陷。高质量抛光可以防止塑料件脱模时粘模,降低摩擦,还能提高注塑件的外观清晰度。
选择哪种抛光工艺,主要看模具几何形状、钢材硬度、生产批量以及光学指标要求。
模具镜面抛光的主要方法
1. 机械镜面抛光
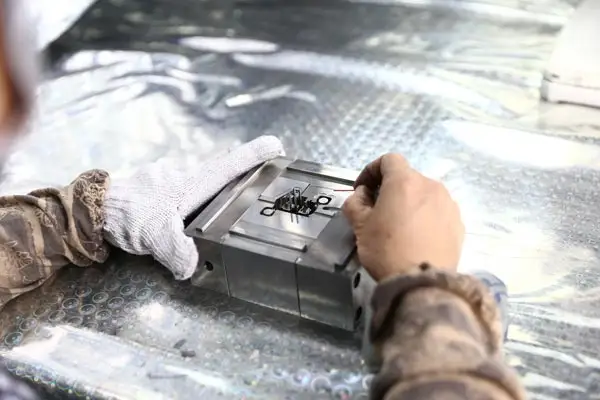
机械抛光是精密模具精饰里适用面最广的方法。技术人员按顺序使用由粗到细的研磨材料,先用油石和合成砂纸打磨,再换成沾有金刚石研磨膏的羊毛毡或木质抛光工具。
- 工艺流程: 打磨粒度从粗砂(比如 320 目或 600 目)逐步过渡到 1 µm 甚至 0.5 µm 的微米级金刚石研磨膏。
- 主要应用: 适合既要控制尺寸精度、又要局部高光洁度的型芯和型腔表面。
- 操作要点: 每次更换砂号时,将抛光方向交替旋转 45 到 90 度,避免留下深层的单向微划痕。
2. 超声波抛光
超声波抛光通过专用工具头,把高频微幅振动(通常在 20 kHz 到 30 kHz)和金刚石研磨液传导给模具表面。
- 技术优势: 高频冲击能在短时间内去除材料,减轻人工疲劳,而且几乎不会产生热膨胀。
- 主要应用: 适合传统机械工具进不去的狭窄骨位、深槽、小圆角和隐蔽部位。
3. 电解抛光(电化学抛光)
电解抛光的过程和电镀相反。把模具作为阳极浸入电解液中,通入直流电后,表面微观凸起处的溶解速度快于凹陷处,从而达到平整效果。
- 技术优势: 不会在工件内部产生机械应力和加工硬化,能一次性完成复杂曲面的整体抛光。
- 主要应用: 适合形状复杂、直接机械接触容易破坏锐角或尺寸公差的模具。
4. 化学抛光
化学抛光是将模具浸入配好的化学溶液中,利用受控的钝化与腐蚀反应,溶解表面的微观凸起。
- 技术优势: 不需要复杂工具或电源,就能对复杂形状进行均匀处理。
- 主要应用: 常用于复杂内部流道的预抛光或整体增光。
5. 流体抛光(磨料流加工)
流体抛光是在液压驱动下,让混合了磨粒的高分子黏性介质在模具型腔内来回穿流,对表面进行研磨。
- 技术优势: 沿流道方向去毛刺和抛光更均匀,不会破坏陡峭的分型线。
- 主要应用: 适合浇注系统、挤出模具以及对流阻要求高的内流道。
影响光学级镜面效果的关键因素
- 钢材质量: 选材很关键,建议使用电渣重熔(ESR)或真空自耗重熔(VAR)工艺生产的高纯度钢材,比如 S136、NAK80 或 Stavax。普通钢材内部的非金属夹杂物或气孔,精抛时容易形成麻点。
- 热处理硬度: 钢材硬度要均匀(通常在 HRC 52–58),避免研磨时因局部硬度不均导致磨损不一致。
- 防污染控制: 换号抛光前必须彻底做超声波清洗。只要有一颗粗砂粒混入精抛金刚石研磨膏里,就会划伤快要完成的镜面。
常见问题解答(FAQ)
模具的镜面抛光达到什么表面粗糙度算合格?
普通镜面抛光要求表面粗糙度达到 Ra 0.05 µm 或更低。如果是高精度光学透镜或医疗级零部件,标准通常需要达到 Ra 0.01 µm 至 Ra 0.005 µm(相当于 SPI A-1 或 A-0 级别)。
抛光过程中怎样避免出现“橘皮纹”缺陷?
“橘皮纹”主要是压力过大、抛光过度或局部过热导致钢材表面微观屈服引起的。预防方法包括控制单道工序的抛光时间、保持轻柔的接触压力,并选用高纯度、热处理合格的模具钢。
是不是所有模具钢都能做光学级镜面抛光?
不是。含有气孔或软斑的普通碳素钢达不到光学镜面效果。只有经过真空脱气、专门提升了抛光性能的高纯度钢材,才能抛出满意的镜面。
Share on Social:


-
上一页:
CNC 加工流程指南:B2B 制造业实用解析
-
下一页:
什么是精密加工?
获取报价
我们提供从设计到大批量生产的一站式咨询服务,随时为您解答疑问!